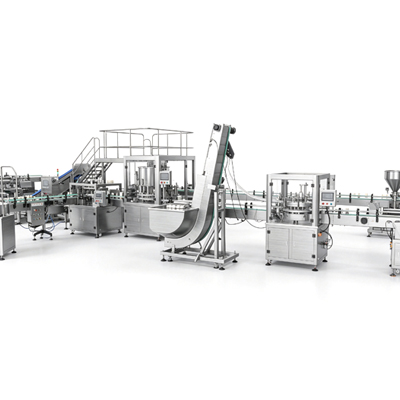
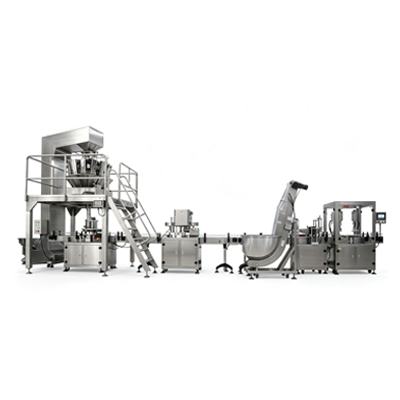
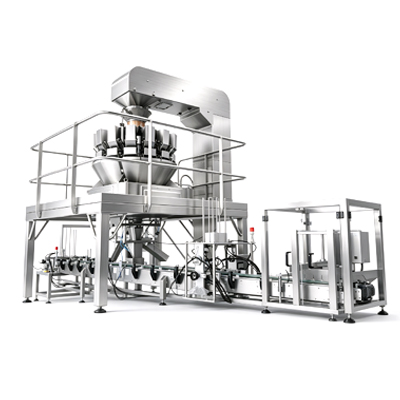
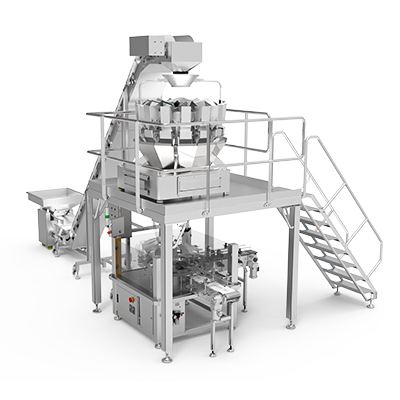
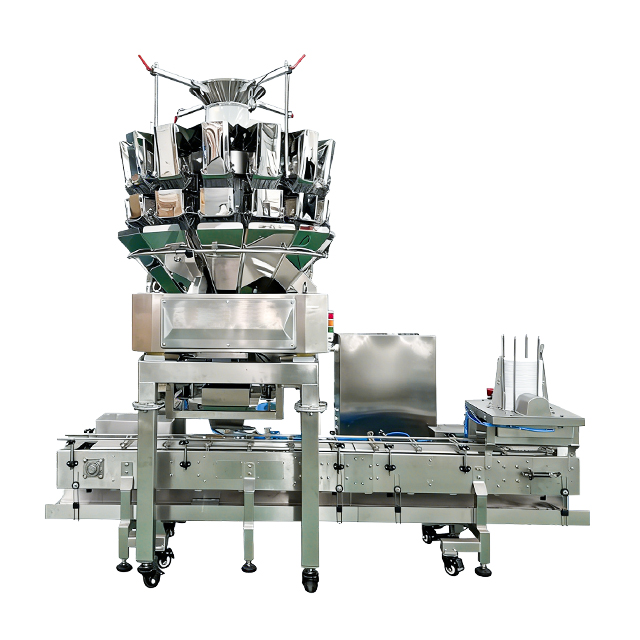
L’alimentation manuelle des barquettes crée des goulots d’étranglement opérationnels immédiats sur les lignes de conditionnement à grande vitesse. Les opérateurs ont du mal à suivre le rythme des remplisseurs en aval, ce qui entraîne des espacements de pas incohérents et des bourrages de conduites fréquents. Les inefficacités en amont s’aggravent rapidement, se traduisant directement par des temps d’arrêt en aval et une perte de rendement de production. Atteindre un espacement constant des pas reste un défi majeur pour les directeurs d'usine. Vous devez éviter la double alimentation lorsque vous manipulez divers contenants emboîtés comme des plateaux, des coquilles et des cuves. L’augmentation du débit de production nécessite la gestion d’intrants de main-d’œuvre variables et l’élimination des points d’intervention manuelle. Un dépileur de plateaux automatisé fait office de pont reliant les fournitures d'emballage en vrac aux lignes de production à mouvement continu. Cette évaluation technique explore la manière dont ces systèmes fonctionnent, s'intègrent et évoluent pour résoudre les goulots d'étranglement en matière d'alimentation.
Points clés à retenir
Précision mécanique : les dépileurs de plateaux utilisent une combinaison d'étagement de magasin, de mécanismes de séparation (sous vide ou mécaniques) et d'un timing précis pour distribuer des plateaux individuels, des cuves ou des coquilles sur des convoyeurs en mouvement.
Compromis du système d'entraînement : le choix entre les systèmes à cames pneumatiques, servomoteurs et mécaniques dicte la vitesse de la machine, les exigences de maintenance et l'évolutivité à long terme.
L'intégration est essentielle : un système d'alimentation en plateaux performant doit communiquer de manière transparente avec les automates existants pour se synchroniser avec les remplisseuses, les scelleuses et les trieuses pondérales en aval afin de maximiser l'efficacité globale de l'équipement (OEE).
Atténuation des risques : l'évaluation préalable de la compatibilité des matériaux (par exemple, statique dans les plastiques, cosses emboîtables) et des exigences de changement évite les échecs de mise en œuvre les plus courants.
Les mécanismes de base : comment fonctionne un dépileur automatique de plateaux
Chargement et mise en scène du magazine
La trémie ou le magasin sert de zone de stockage principale pour les conteneurs empilés et imbriqués. Les opérateurs chargent des piles de plateaux en vrac dans ce magasin, qui guide la pile vers le mécanisme de séparation. La conception du magasin a un impact direct sur l’ergonomie de l’opérateur et sur la disponibilité de la machine. Les hauteurs de chargement doivent s"aligner sur la portée standard de l"opérateur pour éviter la fatigue pendant les quarts de travail continus. Les magasins de grande capacité réduisent la fréquence d"intervention de l"opérateur, permettant au personnel de gérer simultanément plusieurs tâches de ligne.
Les capteurs de bas niveau agissent comme des protections essentielles. Ces capteurs photoélectriques ou capacitifs surveillent la hauteur de la pile et déclenchent des alarmes visuelles ou sonores avant que le magasin ne s"épuise complètement. Les capacités d"alimentation continue permettent aux opérateurs d"assembler de nouvelles piles sur la pile existante sans arrêter la machine. Cette étape garantit que le mécanisme de séparation ne fonctionne jamais à sec, maintenant ainsi un flux constant de conteneurs vers la remplisseuse. Les magasins motorisés étendus peuvent contenir jusqu"à 20 minutes de stock de plateaux, en utilisant une courroie de transfert horizontale qui fait automatiquement avancer les nouvelles piles dans la goulotte de chute verticale selon les besoins.
Le mécanisme de séparation (l"action de « dénestage »)
Séparer des conteneurs étroitement emboîtés nécessite de surmonter les forces physiques. Les plateaux imbriqués créent des sas sous vide et une friction mécanique entre leurs parois latérales. L"action de dépilage doit briser ces forces sans endommager le conteneur. La séparation assistée par le vide utilise des ventouses stratégiquement placées. Ces coupelles s"étendent, saisissent le panneau inférieur du plateau le plus bas et le tirent vers le bas. Cette méthode fonctionne exceptionnellement bien pour les plateaux à fond plat et les surfaces lisses. La séquence de vide implique un cycle précis : étendre les cylindres, appliquer le vide, rester pendant une fraction de seconde pour établir la prise, se rétracter pour briser le nid et relâcher le vide pour laisser tomber le plateau.
La séparation mécanique repose sur un outillage physique plutôt que sur une pression sous vide. Les doigts de prélèvement, les vis rotatives ou les roues de dénudage s"engagent dans la lèvre ou la bride du plateau inférieur. Des vis rotatives se coincent entre les rebords des deux plateaux inférieurs, décollant activement le plateau le plus bas de la pile. Le choix entre la séparation sous vide et mécanique dépend entièrement des propriétés des matériaux et de la géométrie des plateaux.
Les plastiques délicats à paroi mince bénéficient d"une manipulation douce sous vide pour éviter la déformation des brides.
Les plateaux rigides en aluminium résistent à l"action agressive des roues de dénudage mécaniques.
Les baignoires profondes nécessitent souvent des doigts mécaniques pour surmonter le frottement élevé des parois latérales étendues.
Les plateaux en pâte moulée génèrent de la poussière qui obstrue les conduites d"aspiration, ce qui fait de la séparation mécanique le choix standard.
Les plateaux en mousse nécessitent des ventouses de grand diamètre pour répartir la force de traction et éviter les fissures.
Distribution et orientation
Une fois séparé, le plateau doit passer du magasin à la ligne de conditionnement en mouvement. La trajectoire de chute dicte la façon dont le plateau tombe dans les airs. Les chutes par gravité fonctionnent pour les plateaux peu profonds fonctionnant à des vitesses inférieures. Les applications à grande vitesse nécessitent un placement actif, où des bras à vide guident le plateau jusqu"à la bande transporteuse, maintenant un contrôle positif jusqu"à ce que le plateau soit complètement placé entre les volées du convoyeur.
Les portes de synchronisation maintiennent physiquement le plateau séparé pendant une fraction de seconde, le libérant uniquement lorsque la volée du convoyeur est exactement dans la bonne position. Les convoyeurs à volants utilisent des pattes physiques pour capturer le plateau et maintenir sa position. Le plateau doit atterrir dans la bonne orientation exacte. Les plateaux mal alignés provoquent de graves bourrages lorsqu"ils atteignent les stations de remplissage ou les têtes de scellage. Les rails de guidage et les goulottes d"entonnoir aident à canaliser le plateau de dépôt dans sa position assise finale. Les transferts par courroie latérale peuvent également attraper le plateau qui tombe et l"accélérer pour correspondre à la vitesse du convoyeur principal avant de le relâcher.
Technologies d"entraînement : évaluation des mécanismes du système d"alimentation des plateaux
Dépileurs pneumatiques
Les systèmes pneumatiques s"appuient sur des cylindres à air comprimé pour piloter les mouvements de séparation et de distribution. Ces systèmes offrent un investissement initial inférieur et présentent une empreinte mécanique plus simple. Les équipes de maintenance trouvent généralement les vérins pneumatiques faciles à comprendre et à remplacer. Vous pouvez reconstruire un cylindre pneumatique standard sur un établi en moins de vingt minutes. Cependant, le recours à l’air de l’usine entraîne des compromis spécifiques. Les vitesses de fonctionnement maximales restent inférieures à celles des alternatives motorisées en raison des limites physiques de l"échappement d"air et des temps de course des cylindres.
Les coûts des services publics à long terme sont plus élevés car la production d’air comprimé consomme une quantité importante d’énergie électrique. La synchronisation pneumatique dépend fortement d’une pression d’air constante. Si la pression de l"air de l"usine fluctue pendant les heures de pointe de production, les temps d"actionnement des vérins varient. Cet écart entraîne des chutes de bacs incohérentes et des bourrages potentiels en aval. Les unités de préparation d"air, y compris les filtres, les régulateurs et les lubrificateurs (FRL), nécessitent une inspection quotidienne pour empêcher l"humidité de détruire les joints internes des cylindres.
Dépileurs servocommandés
Des servomoteurs programmables alimentent les équipements de dépilage les plus avancés. Un dépileur automatique de plateaux servo-entraîné offre une précision à grande vitesse et un réglage infini. Les servos permettent aux ingénieurs de programmer des profils de mouvement précis, en contrôlant l'accélération, la vitesse et la décélération tout au long de la course. Ce profil de mouvement fluide empêche les actions de claquement agressives qui pourraient fissurer les plastiques cassants ou déformer le film. Vous pouvez régler la longueur de course numériquement sans toucher à une clé.
Bien que le coût initial soit plus élevé, les systèmes servo offrent la meilleure évolutivité pour les lignes à haut débit. Ils nécessitent des connaissances techniques avancées pour dépanner les défauts du variateur ou modifier les profils de mouvement via l"interface homme-machine (IHM). Malgré la complexité technique, les systèmes d"asservissement éliminent les incohérences associées à l"air comprimé, garantissant des performances reproductibles à des vitesses supérieures à 150 cycles par minute. Le retour en boucle fermée d"un servomoteur garantit que l"outillage atteint la position cible exacte à chaque cycle.
Systèmes mécaniques/à cames
Les systèmes mécaniques utilisent un arbre d"entraînement central relié à des cames physiques. Lorsque l"arbre tourne, les cames dictent le timing et la course exacts des mécanismes de prélèvement. Ces systèmes sont extrêmement durables et hautement reproductibles. Ils excellent dans les environnements difficiles où les capteurs électroniques ou les vannes pneumatiques peuvent tomber en panne en raison de produits chimiques de lavage ou d"une contamination particulaire. Un système à cames bien lubrifié peut fonctionner pendant des décennies avec un remplacement minimal de composants.
Le principal compromis concerne la flexibilité. Les cames mécaniques fournissent des profils de mouvement fixes. La modification de la longueur de course ou du timing nécessite de remplacer physiquement les cames ou d"ajuster les liaisons mécaniques. Cela rend les changements vers de nouvelles tailles de plateaux plus longs et plus complexes sur le plan mécanique que la simple sélection d"une nouvelle recette sur une IHM servo. Les directeurs d"usine doivent mettre en balance l"extrême fiabilité des cames et la main d"œuvre requise pour les changements fréquents de produits.
Technologie d"entraînement
Mécanisme primaire
Avantages clés
Principales limites
Meilleur environnement d"application
Pneumatique
Bouteilles d"air comprimé
Coût initial réduit, maintenance simple
Vitesses plus lentes, sensibles aux chutes de pression de l’air
Lignes à faible cadence, tirages mono-produit
Servomoteur
Moteurs électriques programmables
Haute vitesse, réglage infini, mouvement fluide
Coût initial plus élevé, nécessite un dépannage avancé
Lignes à grande vitesse, changements fréquents
Mécanique/Came
Arbre central et cames physiques
Durabilité extrême, hautement reproductible
Profils de mouvement fixes, changements physiques complexes
Zones de lavage intensives, gammes de produits dédiées
Intégration de la ligne : connexion du dépileur à la ligne de conditionnement
Établissement de liaison PLC et communication en amont/en aval
Une machine isolée n’apporte que peu de valeur. Le dépileur doit communiquer directement avec le reste de la ligne d"emballage à l"aide de capteurs et d"automates programmables (PLC). Cette prise de contact garantit que toutes les machines fonctionnent à l’unisson. Des capteurs photoélectriques montés sur le convoyeur aval détectent la présence ou l"absence de plateaux. Si le convoyeur recule, le PLC signale au dépileur de faire une pause, évitant ainsi un empilement. Les protocoles industriels standards comme EtherNet/IP ou PROFINET gèrent cet échange de données.
La logique d"intégration protège le rendement du produit. La logique « Pas de plateau, pas de remplissage » garantit que la machine de remplissage ne distribue le produit que lorsqu"un plateau correctement installé est présent. À l"inverse, la logique « pas de produit, pas de plateau » empêche le dépileur de laisser tomber les plateaux vides si l"alimentation en produits en amont est à sec. Cette communication bidirectionnelle évite des dégâts massifs à la station-service et réduit le gaspillage de matériaux d"emballage. L"API surveille les codes d"erreur du dépileur et les affiche sur l"IHM de la ligne principale pour une réponse rapide de l"opérateur.
Synchronisation des convoyeurs et espacement des pas
Le pas fait référence à la distance exacte entre le bord d"attaque d"un plateau et le bord d"attaque du plateau suivant sur le convoyeur. Le maintien d’un espacement constant des pas n’est pas négociable pour les opérations automatisées de remplissage et de scellage. Le dépileur doit déposer le plateau précisément entre les volées du convoyeur ou sur des marquages spécifiques du tapis. Même un écart d"un quart de pouce peut faire en sorte que le film d"étanchéité manque le rebord du plateau en aval.
Le retour du codeur facilite cette synchronisation. Un encodeur monté sur l'arbre d'entraînement du convoyeur de réception envoie des données de vitesse en temps réel au PLC du dépileur. Si le convoyeur accélère, le dépileur augmente automatiquement sa cadence de cycle en conséquence. Cet engrenage électronique garantit que le système d'alimentation des plateaux laisse tomber les plateaux avec précision, même pendant les phases d'accélération ou de descente, éliminant ainsi les erreurs de synchronisation lors des transitions de vitesse. Le système calcule en permanence la position du convoyeur en millisecondes.
Empreinte physique et réalités croissantes
L’intégration de nouveaux équipements nécessite d’évaluer l’espace au sol disponible. Le montage en porte-à-faux permet au dépileur de s"asseoir directement au-dessus d"un convoyeur existant. Le cadre se boulonne sur le côté du convoyeur, suspendant le magasin et le mécanisme de séparation au-dessus de la bande. Cette approche permet d"économiser un espace au sol précieux mais nécessite un châssis de convoyeur robuste pour supporter le poids supplémentaire. Vous devez vous assurer que le châssis du convoyeur ne fléchit pas sous la charge dynamique du cycle du dépileur.
Les unités autonomes disposent de leur propre châssis et incluent souvent un convoyeur intermédiaire intégré. Le convoyeur intermédiaire réceptionne les plateaux déposés et les transfère vers la ligne principale. Les unités autonomes consomment plus d"espace au sol mais offrent un accès plus facile pour la maintenance et le chargement des magasins. Ils isolent les vibrations de la machine, empêchant les mouvements du dépileur d"affecter les trieuses pondérales ou les remplisseuses sensibles en aval. Les pieds de nivellement et les roulettes robustes permettent aux équipes de maintenance de faire sortir les unités autonomes de la ligne pour un nettoyage en profondeur.
Critères d"évaluation technique pour la passation des marchés
Exigences de débit par rapport à la capacité de la machine
La sélection de la bonne machine commence par le calcul des cycles requis par minute (CPM). Déterminez la production maximale de votre machine de remplissage et faites correspondre la capacité du dépileur à ce nombre. Tenez toujours compte d’une marge de 15 à 20 % pour les futures augmentations de capacité. Faire fonctionner une machine à 100 % de sa vitesse nominale maximale accélère l"usure des pièces mobiles et augmente le risque de bourrage d"alimentation. Une machine évaluée à 120 CPM fonctionnera de manière beaucoup plus fiable à 100 CPM qu’une machine évaluée à exactement 100 CPM. Calculez également vos taux de surtension. Si votre remplisseuse augmente occasionnellement pour éliminer un retard, le dépileur doit correspondre à cette vitesse de poussée sans défaut.
Polyvalence des conteneurs et compatibilité des matériaux
Les lignes de conditionnement gèrent rarement un seul produit pour toujours. Analysez le comportement de différents matériaux sous contrainte de dépilage. Les plastiques PET et PP ont tendance à retenir des charges statiques, ce qui les fait adhérer les uns aux autres. La feuille d"aluminium se plie facilement si les doigts mécaniques appliquent trop de pression. Les plateaux en mousse se cassent si les ventouses tirent trop agressivement. L"épaisseur de la pâte moulée varie, ce qui nécessite des mécanismes de séparation indulgents. Les barquettes CPET utilisées pour les plats cuisinés ont des profils de rigidité différents de celles des barquettes APET utilisées pour les produits froids.
La nécessité de dépister les pattes ne peut être surestimée. Ces petites entretoises anti-bourrage sont intégrées à la conception physique du plateau. Ils empêchent les plateaux emboîtés de s"emboîter trop profondément et de créer un joint sous vide incassable. Si vos plateaux ne disposent pas de pattes de dépilage, même la machine la plus avancée aura du mal à les séparer de manière fiable. Vérifiez toujours la conception des cosses avant de finaliser l’achat du plateau. Testez vos plateaux spécifiques sous compression pour voir si les pattes conservent leur forme ou s"effondrent.
Vitesse de changement et outillage
Les temps d"arrêt opérationnels lors des changements de produits détruisent l"efficacité de la ligne. Évaluez les étapes physiques nécessaires pour passer d’un petit clapet à un grand plateau de taille familiale. Les systèmes existants obligent les opérateurs à utiliser des clés pour ajuster les guides de magasin et échanger les collecteurs de vide. Ce processus prend 20 à 30 minutes et introduit une erreur humaine si les guides ne sont pas parfaitement alignés. Un rail de guidage mal aligné entraînera la chute du plateau en biais, entraînant des bourrages immédiats.
Les systèmes modernes utilisent des pièces de rechange à dégagement rapide et sans outil. Les opérateurs échangent les magasins à code couleur et les têtes de séparation en moins de cinq minutes à l"aide de broches à déconnexion rapide. Les ajustements IHM basés sur les recettes repositionnent automatiquement les guides servocommandés et mettent à jour les paramètres de synchronisation. Donnez la priorité aux conceptions sans outil pour minimiser les micro-arrêts et maintenir la ligne en fonctionnement. Des tableaux fantômes montés à côté de la machine aident les opérateurs à suivre les pièces modifiées et à vérifier que l"outillage approprié est installé pour la recette actuelle.
Évaluations de lavage et conformité en matière de sécurité alimentaire
Les environnements d’emballage alimentaire exigent le strict respect des normes sanitaires. Évaluez les exigences environnementales de votre installation. Les chaînes de production de viande, de volaille et de produits laitiers nécessitent des indices IP65 ou IP69K, garantissant que les boîtiers électriques résistent aux lavages à haute pression et à haute température. L"équipement doit être conforme aux réglementations FDA et FSMA concernant les surfaces en contact avec les aliments. Les moteurs et les boîtes de vitesses doivent comporter des lubrifiants de qualité alimentaire et des revêtements époxy pour éviter l"écaillage.
La construction en acier inoxydable est obligatoire. Recherchez les principes de conception sanitaire. Les surfaces inclinées empêchent l’accumulation d’eau. Des entretoises séparent les boîtiers électriques du cadre principal, éliminant ainsi les points de capture cachés pour les bactéries. Les soudures doivent être continues et lisses. Évitez les machines dont les filetages sont exposés ou les tubes creux qui peuvent abriter des agents pathogènes. Le routage des câbles doit utiliser des paniers métalliques ouverts plutôt que des conduits fermés pour permettre une inspection et un nettoyage approfondis.
Impact sur l"efficacité globale de l"équipement (OEE)
Un système d’alimentation fiable contribue directement à l’efficacité globale de la ligne. L"alimentation manuelle introduit des vitesses variables et des micro-arrêts fréquents lorsque les opérateurs déposent des piles ou ratent un vol. L"automatisation de ce processus élimine ces micro-arrêts. Un espacement constant évite les bourrages en aval au niveau de la scelleuse. En réduisant la dépendance à l"égard d"une main-d"œuvre manuelle variable, la ligne atteint un fonctionnement stable, améliorant considérablement les paramètres OEE. Vous pouvez réaffecter la main d"œuvre précédemment utilisée pour l"alimentation manuelle à des tâches à plus forte valeur ajoutée telles que l"inspection qualité ou la préparation des matériaux.
Risques de mise en œuvre et stratégies d’atténuation
Le problème de la « double alimentation »
Le mode de défaillance le plus courant est la double alimentation. L"électricité statique ou de graves blocages par vide font que deux plateaux se collent ensemble et tombent simultanément sur le convoyeur. Lorsque ces doubles plateaux arrivent à la station de remplissage, le produit déborde sur les côtés. Lorsqu"elles atteignent la soudeuse, la tête de soudure écrase le plateau supérieur, provoquant un bourrage et endommageant l"outillage. Retirer un plateau écrasé d"une tête de scellage chaude prend beaucoup de temps et présente un risque de brûlure pour les opérateurs.
Atténuez ce risque en attaquant les causes profondes. Installez des éliminateurs d"électricité statique, tels que des barres ionisantes actives, à proximité du magasin pour neutraliser les charges statiques sur les plateaux en plastique. Spécifiez les matériaux d’emballage avec des pattes de dépilage prononcées pour garantir la séparation physique. Utilisez des mécanismes de séparation à deux étages où la machine abaisse d"abord légèrement le plateau inférieur, fait une pause pour briser le vide, puis termine la chute. Installez un capteur de vision immédiatement après la zone de dépôt pour détecter les doubles plateaux et déclencher un mécanisme de rejet automatique avant qu"ils n"atteignent la remplisseuse.
Dépendance à l"air comprimé
Les composants pneumatiques tombent en panne lorsqu"ils sont alimentés en air de mauvaise qualité. L"humidité dans les conduites d"air de l"usine provoque une corrosion interne des cylindres. Les chutes de pression lors des pics d"utilisation de l"usine provoquent le calage des vérins à mi-course, entraînant des faux-alimentations et des erreurs de timing. S"appuyer uniquement sur le compresseur principal de l"usine présente un risque opérationnel important. Une seule compagnie aérienne en panne de l’autre côté de l’usine peut arrêter votre ligne de conditionnement.
Installez une filtration d"air dédiée et des sécheurs par adsorption directement au niveau du point de chute de la machine. Cela garantit que le dépileur reçoit de l’air propre et sec. Installez un réservoir d"air local pour protéger contre les chutes de pression soudaines. Surveillez la pression de l"air entrant avec un interrupteur numérique lié au PLC, déclenchant une alarme si la pression chute en dessous du seuil requis. Si l"air de l"usine reste notoirement peu fiable, contournez entièrement le système pneumatique et spécifiez un système d"asservissement entièrement électrique pour garantir des performances mécaniques constantes.
Adoption et maintenance par l"opérateur
Des machines complexes tombent en panne si les opérateurs refusent de les utiliser correctement. Les pièces d"usure difficiles d"accès entraînent un entretien différé. Les IHM compliquées perturbent les opérateurs lors de la récupération après panne, transformant une réinitialisation de 30 secondes en un événement de temps d"arrêt de 10 minutes. Une mauvaise adoption annule l’investissement en capital. Si les opérateurs trouvent la machine trop difficile à charger, ils la contourneront et reviendront à l"alimentation manuelle.
Donnez la priorité aux commandes intuitives avec des indicateurs visuels de défauts. Assurez-vous que les pièces d"usure, telles que les ventouses et les doigts de prélèvement, sont facilement accessibles sans retirer les protections lourdes. Exiger une formation OEM complète pendant les tests d’acceptation sur site (SAT). Les opérateurs doivent s"entraîner à éliminer les bourrages, à exécuter des changements et à nettoyer la machine avant qu"elle n"entre en production active. Développez des documents de cours en un seul point (SPL) et montez-les directement sur le châssis de la machine pour une référence rapide lors du dépannage.
Conclusion
Envoyez des échantillons physiques de vos plateaux, cuves et coquilles aux OEM pour des tests en usine afin de vérifier la compatibilité des matériaux et la conception des cosses.
Demandez un audit d’intégration de ligne pour cartographier les exigences de prise de contact avec l’automate, de placement des encodeurs et de montage physique.
Calculez votre retour sur investissement en fonction de la réaffectation de la main d"œuvre et de l"élimination des temps d"arrêt liés aux bourrages au niveau du remplisseur et du scellant.
Standardisez vos spécifications d’approvisionnement en barquettes pour garantir que tous les futurs matériaux d’emballage incluent des pattes de dépilage appropriées.
FAQ
Q : Qu"est-ce qu"un dépileur de barquettes ?
R : Il s"agit d"une machine automatisée qui sépare les conteneurs empilés et imbriqués, y compris les plateaux plats, les coquilles, les tasses et les cuves, et les alimente individuellement sur un convoyeur de ligne d"emballage avec un timing et une orientation précis.
Q : À quelle vitesse un dépileur automatique de plateaux peut-il fonctionner ?
R : Les vitesses de fonctionnement varient généralement de 40 à plus de 200 conteneurs par minute. La vitesse exacte dépend fortement du mécanisme d"entraînement, du matériau du conteneur et de la forme physique du plateau.
Q : Un système d"alimentation en plateaux peut-il gérer plusieurs tailles de plateaux ?
R : Oui, la plupart des systèmes acceptent plusieurs tailles. Cependant, ils nécessitent des pièces de rechange spécifiques, des outils personnalisés ou des magasins réglables pour gérer avec précision différentes dimensions et types de conteneurs.
Q : Que sont les pattes de dépilage et pourquoi sont-elles importantes ?
R : Les pattes d"emboîtement sont de petites saillies moulées dans les coins ou les parois latérales des plateaux. Ils empêchent les plateaux empilés de se verrouiller ensemble, ce qui est obligatoire pour une séparation automatisée fiable.
Q : Comment un dépileur se synchronise-t-il avec une machine de remplissage ?
R : La machine utilise des capteurs photoélectriques, un retour d"encodeur du convoyeur et une communication PLC pour adapter parfaitement les vitesses et chronométrer la chute du plateau avec le cycle de remplissage.
Q : Quelle est la différence entre un dépileur pneumatique et un dépileur servo ?
R : Les machines pneumatiques utilisent des vérins pneumatiques, offrant une solution rentable mais plus lente. Les servomachines utilisent des moteurs électriques programmables pour un contrôle de mouvement à grande vitesse, réglable en continu et très précis.
L'ensachage automatisé en filet prolonge la durée de conservation des produits en fournissant un flux d'air vital. La mise à niveau de votre ligne réduit les coûts de main-d'œuvre, met fin aux cadeaux publicitaires et maximise la production quotidienne.
Les remplisseuses de poudre à poussière contrôlée utilisent une extraction sous vide et des vis sans fin servocommandées pour emballer les matériaux fins. Ces systèmes automatisés évitent le gaspillage, garantissent la sécurité et maximisent le retour sur investissement.
Les machines d'emballage horizontales utilisent un mouvement latéral pour emballer en toute sécurité des solides, des poudres et des liquides. Ces systèmes garantissent des joints étanches, réduisent les coûts de main-d'œuvre et maximisent votre retour sur investissement.
Il s'agit d'une entreprise de haute technologie spécialisée dans la R&D, la conception et la fabrication indépendante d'équipements d'emballage, de convoyage, de détection de poids, de pesage et de remplissage.