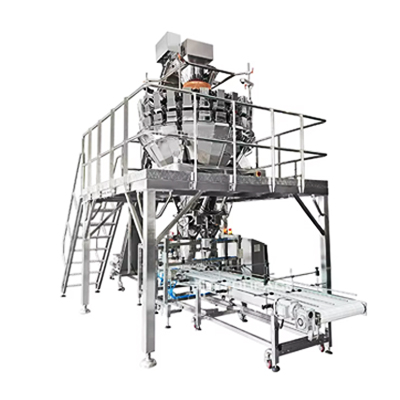
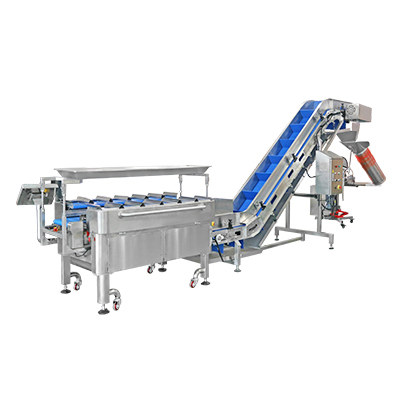
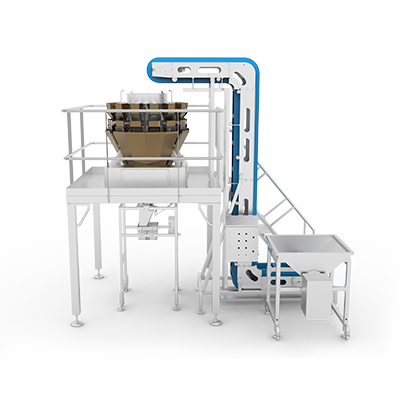
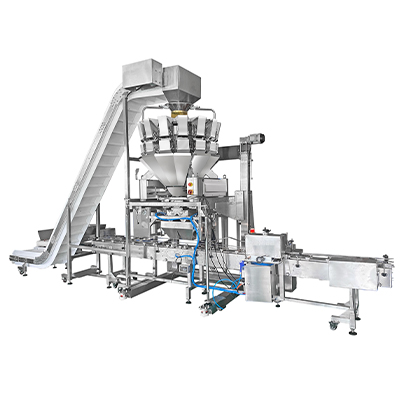
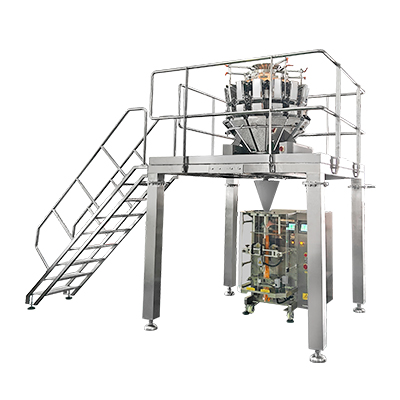
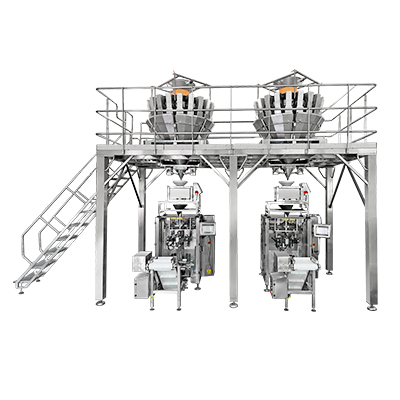
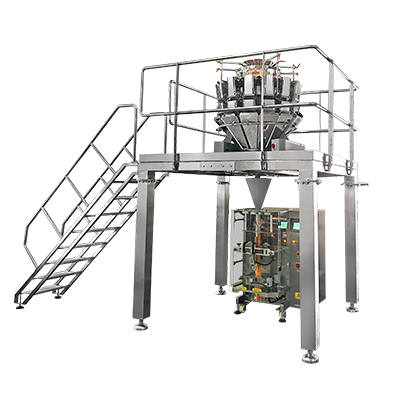
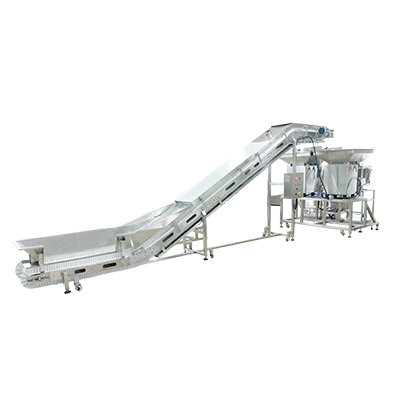
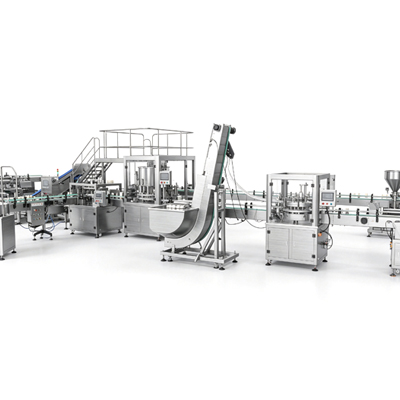
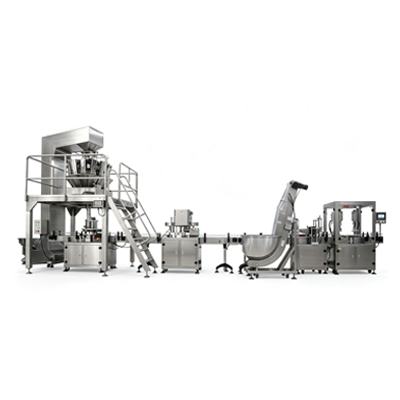
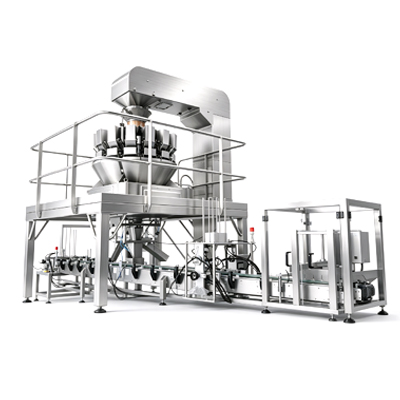
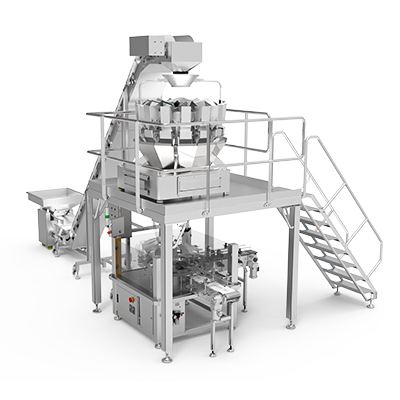
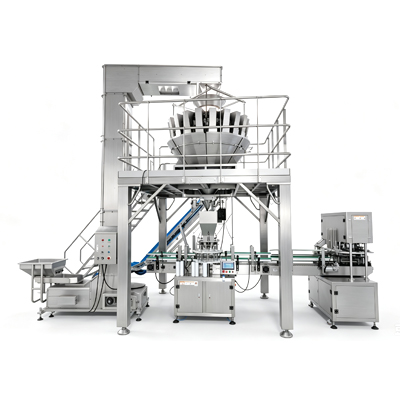
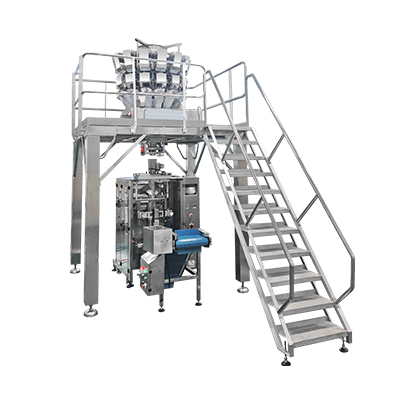
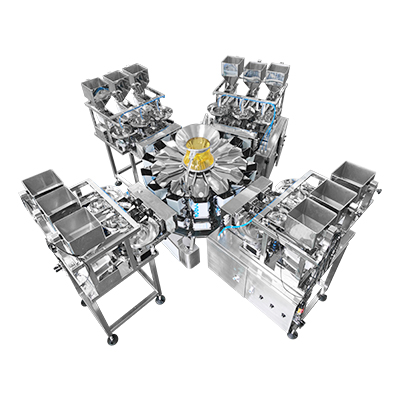
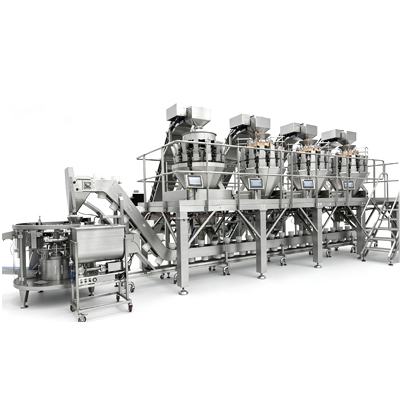
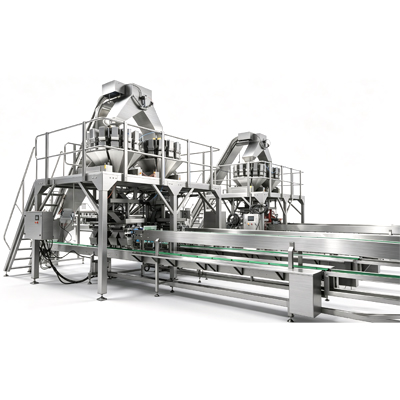
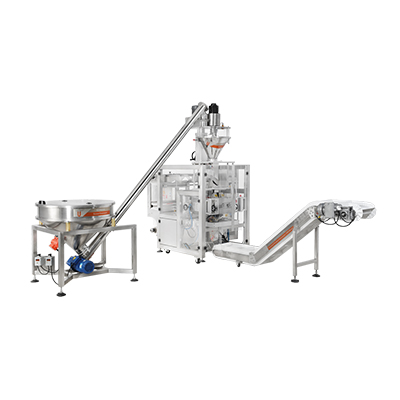
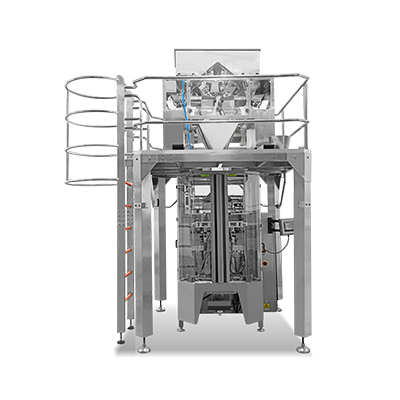
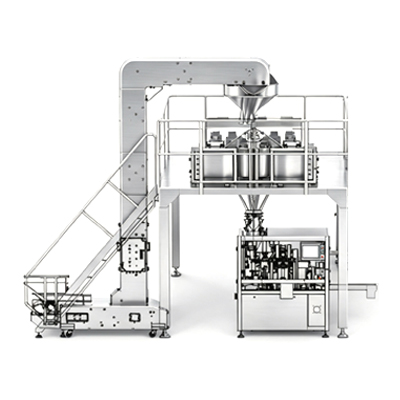
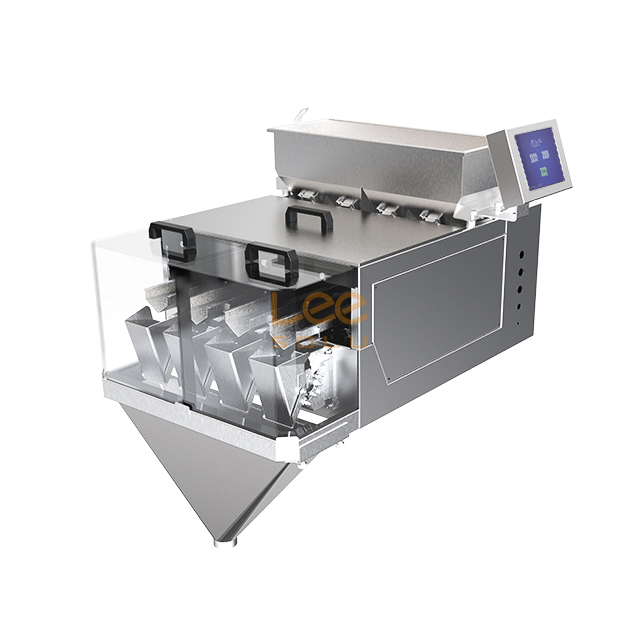
Dans le domaine de la manutention et du conditionnement de matériaux en vrac, la marge entre un débit rentable et des pertes de produits coûteuses est dictée par la précision du pesage. Les installations traitant des densités apparentes variables ont du mal à équilibrer la précision du poids cible avec les vitesses de production requises. Le surremplissage érode rapidement les marges sur la ligne de conditionnement. Un sous-remplissage déclenche des violations de conformité, des retouches et des échecs de contrôle qualité. Vous avez besoin d’un équipement qui atteint le poids cible exact à chaque cycle. La sélection du bon système de dosage et de pesage nécessite une compréhension stricte de la mécanique gravimétrique. Ce guide détaille la séquence opérationnelle d"une peseuse linéaire, les configurations spécifiques aux matériaux et les critères techniques nécessaires pour évaluer sa viabilité pour votre ligne de production. Nous couvrons les réalités mécaniques du déplacement du produit de la trémie en vrac à la goulotte de déchargement. Vous apprendrez à configurer des cuves pour des caractéristiques de débit spécifiques et à atténuer les interférences environnementales dans l"usine.
Précision gravimétrique : les peseuses linéaires utilisent un processus d"alimentation vibratoire en deux étapes (grossière et fine) associé à des cellules de pesée à jauge de contrainte pour atteindre des poids cibles précis avant le déchargement.
Dépendance matérielle : la configuration du système doit être fortement modifiée en fonction du comportement des matériaux ; une peseuse linéaire de granulés s"appuie sur des plateaux vibrants standard, tandis que les applications de poudre nécessitent des enceintes anti-poussière et des aides à l"écoulement spécialisées pour éviter les pontages.
Compromis architecturaux : Bien que très économiques et idéales pour les produits fragiles, de forme irrégulière ou uniformes, les balances droites offrent généralement des vitesses de débit inférieures à celles des peseuses associatives circulaires (combinées).
Risques d"intégration : une mesure précise est très sensible aux facteurs environnementaux ; une mise en œuvre réussie nécessite d’atténuer les vibrations externes de l’usine, de gérer le flux d’air et de garantir des protocoles d’étalonnage stricts.
La mécanique de base : comment fonctionne une peseuse linéaire
Pour évaluer la fiabilité des équipements, les équipes d’ingénierie doivent d’abord comprendre la mécanique séquentielle. Vous devez savoir exactement comment les matériaux en vrac sont isolés, mesurés et vérifiés. Une peseuse linéaire s'appuie sur des composants synchronisés pour atteindre les poids cibles. Chaque phase du cycle a un impact direct sur la précision finale du package. Nous examinerons le chemin exact emprunté par le matériau depuis son entrée dans le système jusqu'à ce qu'il tombe dans le réceptacle d'emballage.
Alimentation en vrac et distribution de produits
Le matériau entre dans le système par la trémie supérieure. Il est obligatoire de maintenir une charge de tête constante à l’intérieur de cette trémie. Un volume de matériau irrégulier entraîne une pression incohérente sur les mécanismes d"alimentation inférieurs. Cette variation de pression conduit à des débits imprévisibles à travers les casseroles vibrantes. Les opérateurs installent souvent des capteurs de niveau à l’intérieur de la trémie en vrac. Ces capteurs déclenchent les convoyeurs en amont pour remplir automatiquement la trémie, maintenant ainsi la charge principale dans une fenêtre de tolérance étroite.
Transitions de matériaux de la trémie en vrac aux bacs d"alimentation vibrants. Ces casseroles utilisent des entraînements électromagnétiques pour faire avancer le produit. Le système utilise une approche d’alimentation en deux étapes pour équilibrer vitesse et précision.
Alimentation grossière (en vrac) : Les plateaux vibrants fonctionnent à haute amplitude. Ils déplacent rapidement la majorité du poids cible dans le godet de pesée. Cette phase gère généralement 80 à 90 pour cent de la masse totale requise. La vitesse est ici l’objectif principal. Les bobines électromagnétiques émettent de fortes impulsions, projetant le produit vers l"avant dans un flux continu.
Alimentation fine (Dribble) : L"amplitude des vibrations diminue considérablement à mesure que le poids s"approche de la cible. Les casseroles ralentissent pour laisser tomber des granulés individuels ou de petits volumes de poudre. Cela évite de dépasser le poids cible. La précision dicte cette phase finale. Le système de contrôle surveille la sortie de la cellule de pesée et coupe l"alimentation de l"entraînement vibratoire dès la milliseconde où la cible est atteinte.
Trémies de pesée, intégration de cellules de pesée et dosage de gain de poids
Les balances à ligne droite fonctionnent selon un principe gravimétrique à gain de poids. Ils mesurent l’accumulation de masse directement à l’intérieur du godet de pesée. Cela contraste avec les systèmes de perte de poids qui mesurent le matériau sortant d"un chargeur continu.
Les cellules de pesée à jauge de contrainte constituent la base de cette mesure. Ces capteurs convertissent la force mécanique du matériau en signal électrique. À mesure que le matériau remplit la trémie, le corps métallique de la cellule de pesée se déforme légèrement. Cette déformation modifie la résistance électrique dans le circuit interne du pont de Wheatstone. Le changement de résistance modifie la tension de sortie, qui est directement liée à la masse du produit.
Le PLC envoie une tension d"excitation à la cellule de pesée. Lorsque la jauge de contrainte se déforme, elle renvoie un signal millivolt proportionnel au poids. Des câbles blindés sont obligatoires ici pour empêcher les interférences électromagnétiques des moteurs à proximité de corrompre ce signal basse tension. La cellule de pesée transmet en permanence ces données de poids au système de contrôle. Cette mesure en temps réel est très critique pendant la phase d’alimentation au goutte-à-goutte. Le système doit savoir exactement quand couper l’alimentation vibratoire. Les cellules de pesée de haute qualité fournissent un retour haute résolution, mesurant souvent à des fractions de gramme.
Le temps de stabilisation représente un délai d’une microseconde intégré au cycle. La cellule de pesée a besoin d"un bref instant pour se stabiliser après la chute du produit final. Les vibrations mécaniques provoquées par la chute du produit font rebondir le signal de la cellule de pesée. Le système doit attendre que ce signal s"aplatisse. Il doit enregistrer une lecture précise avant de signaler l’ouverture de la porte de décharge. Un temps de stabilisation insuffisant entraîne des enregistrements de poids irréguliers et des poids de colis incohérents.
Systèmes de contrôle et vérification du poids cible
Un contrôleur logique programmable intégré gère l’ensemble de l’opération. L"automate traite en continu les données de la cellule de pesée en temps réel. Il compare les signaux électriques entrants aux poids cibles prédéfinis. Il surveille également les bandes de tolérance acceptables définies par l"opérateur. Si une pesée se situe en dehors des limites supérieures ou inférieures acceptables, l"automate peut signaler le rejet du lot.
Le tarage et l"étalonnage automatiques sont des fonctionnalités non négociables. Le PLC doit tenir compte de l"accumulation de matériaux sur les parois de la trémie. La poussière, les huiles et les résidus collants s"accumulent au fil de plusieurs cycles. Le système réinitialise automatiquement le point zéro entre les gouttes. Cela garantit que la cellule de pesée mesure uniquement le nouveau produit entrant dans le godet. Sans tare automatique, les résidus accumulés gonfleraient artificiellement la lecture du poids, conduisant à des emballages sous-remplis.
Granulés et poudres : différences en matière de manutention
Une machine de pesée standard ne peut pas traiter tous les matériaux en vrac de la même manière. Les propriétés physiques du produit dictent la configuration mécanique. Vous devez adapter l’équipement aux caractéristiques d’écoulement de votre matière spécifique. Les granulés et les poudres se comportent de manière totalement différente sous l’effet des vibrations et de la gravité.
Configuration d"une peseuse linéaire de granules pour des formes uniformes et irrégulières
Les matériaux uniformes et fluides comme le riz, les graines et les granulés de plastique se déplacent de manière prévisible. Ils nécessitent des poêles vibrantes plates standards. Les cycles d'alimentation grossière et fine fonctionnent efficacement sans aides à l'écoulement complexes. Une peseuse linéaire de granulés dédiée traite ces produits avec une répétabilité élevée. L'angle de repos de ces matériaux est faible, ce qui signifie qu'ils s'aplatissent facilement et s'écoulent facilement de l'extrémité du moule.
Les produits de forme irrégulière présentent différents défis. Les gros aliments, les additifs plastiques spécifiques et les gros agrégats se coincent souvent dans les gobelets volumétriques. Les échelles linéaires conviennent particulièrement à ces éléments. Les plateaux vibrants ouverts permettent aux formes irrégulières de se démêler et de s"écouler librement dans le godet de pesée. Vous n"avez pas à craindre que le produit soit écrasé dans une vis sans fin ou coincé dans une vanne rotative.
Les traitements de surface empêchent les granulés collants ou humides d’adhérer à l’équipement. Les ingénieurs utilisent des cuves et des trémies alvéolées ou texturées. Cela réduit la surface de contact entre le produit et le métal. Moins de zone de contact signifie moins de friction et d’adhérence. Pour les produits très cohésifs comme les bonbons gommeux ou les viandes marinées, les revêtements en téflon fournissent une couche supplémentaire de glissement.
La vitesse de décharge est également importante pour les produits granulaires. Les peseuses de granulés utilisent des goulottes de déchargement plus raides. Cela maintient l"élan du produit lorsqu"il tombe dans le réceptacle d"emballage. Une décharge rapide évite les goulots d’étranglement et maintient la chaîne de production en mouvement. Si l"angle de la goulotte est trop faible, le produit glissera, prolongeant le temps de cycle et provoquant potentiellement la collision de la goutte suivante avec le bord de fuite de la goutte précédente.
Adaptation aux farines, poudres et semi-poudres
Les poudres, farines et semi-poudres présentent des problèmes complexes de fluidité. Ils se comportent différemment sous pression et vibrations. L"aération provoque un rinçage incontrôlable des poudres. Lorsque l’air est emprisonné entre les particules de poudre, le matériau agit comme un liquide et s’écoule hors de la trémie. À l’inverse, les matériaux anti-rats et les blocs de pontage s’écoulent entièrement à l’intérieur de la trémie en vrac. La poudre se compacte sous son propre poids, formant un arc solide au-dessus de l"ouverture de décharge.
Le contrôle de la poussière est obligatoire pour les applications de poudre. Les particules en suspension dans l"air présentent de graves risques pour les composants mécaniques et le personnel de l"usine. Vous devez utiliser des seaux de pesée fermés et des ports d"extraction de poussière. Les boîtiers scellés des cellules de pesée empêchent la pénétration de particules de détruire les composants électroniques sensibles. L"accumulation de poussière sur la flexion de la cellule de pesée altère ses propriétés mécaniques, détruisant ainsi la précision des mesures.
Les aides à l"agitation et à l"écoulement forcent les poudres qui ne s"écoulent pas librement dans les bacs vibrants. Les agitateurs mécaniques brisent les ponts dans la trémie en vrac. Les lames rotatives maintiennent la poudre en mouvement et empêchent le compactage. Les alimentations à vis sans fin poussent les poudres cohésives vers l’avant de manière constante. Les vibrations seules sont rarement suffisantes pour les poudres tenaces. Dans certains cas, des tampons de fluidisation pneumatiques injectent de l"air à basse pression dans la trémie pour maintenir la poudre aérée et fluide.
Caractéristique matérielle
Configuration des granules
Configuration de la poudre
Conception de la poêle
Plat ou en forme de V, ouvert sur le dessus
Casseroles tubulaires fermées ou couvertes
Aides à l"écoulement
Surfaces alvéolées pour objets collants
Agitateurs mécaniques, assistances à vis
Contrôle de la poussière
Trémies minimales et ouvertes acceptables
Ports d"extraction de poussière obligatoires, seaux scellés
Goulotte de décharge
Angle raide pour une vitesse élevée
Angle raide avec marteaux pneumatiques pour éliminer les résidus
Protection des cellules de charge
Boîtier IP65 standard
Enceintes hermétiques à pression positive
Évaluation d"une machine de pesée linéaire automatique pour votre ligne
Vous devez comparer les échelles linéaires avec les technologies de dosage alternatives. Cela détermine le retour sur investissement le plus élevé pour vos paramètres de production spécifiques. Une machine de pesée linéaire automatique offre des avantages évidents, mais elle présente également des limites opérationnelles. Vous devez adapter les capacités de la machine à votre débit cible, à vos exigences de précision et aux caractéristiques du produit.
Compromis entre capacité de débit et précision
Les échelles en ligne droite sont intrinsèquement plus lentes que les échelles combinées. Cette limitation de vitesse provient de la dépendance linéaire du cycle d"alimentation grossière et goutte à goutte. Chaque godet de pesée doit terminer son cycle de remplissage avant d"être déchargé. Vous ne pouvez pas contourner le temps physique requis pour que l"alimentation fine atteigne la cible exacte. Si vous accélérez trop l"avance grossière, vous risquez de dépasser la cible avant que le système ne puisse réagir.
Les références de capacité varient considérablement en fonction de la configuration. Vous devez évaluer les systèmes évalués pour des résultats spécifiques. Une machine à une seule voie peut traiter 10 à 15 gouttes par minute. Un système à quatre voies peut atteindre 40 à 60 gouttes par minute. La capacité totale varie de 1 à 1 000 kilogrammes par heure. Cela dépend fortement du nombre de voies, de la densité du matériau et de la taille du lot cible. Lors de l"évaluation de la capacité, demandez toujours au fabricant les temps de cycle en fonction de votre produit spécifique, et pas seulement de l"eau ou du sable fluide.
Mélange de plusieurs composants et mise en lots de recettes
Les systèmes multivoies excellent dans le pesage de formules. Ils peuvent servir de mélangeurs de poudres ou de granulés à plusieurs composants. Vous pouvez consacrer des voies individuelles à des ingrédients totalement différents. Ceci est très efficace pour mélanger des poudres de base avec des additifs granulaires, comme l"ajout de fruits secs à une base de céréales ou le mélange de différentes résines plastiques.
Le système de contrôle gère les ratios exacts pour le dosage par lots. Il ordonne à chaque piste de peser un pourcentage spécifique de la recette totale. Toutes les voies sont ensuite déchargées simultanément dans un seul lot. Cela élimine le besoin d’équipement de mélange secondaire en aval. Il garantit également que chaque emballage contient le rapport exact des ingrédients, empêchant ainsi la décantation et la séparation qui se produisent dans les grands mélangeurs en vrac.
Peseuses linéaires et peseuses associatives (combinées)
Des différences opérationnelles définissent le choix entre ces deux systèmes. Un système linéaire utilise une méthode d’accumulation en ligne droite. Il remplit un seau jusqu"à ce qu"il atteigne le poids cible. Une peseuse associative circulaire utilise une méthode de combinaison algorithmique. Il remplit de nombreux seaux avec des poids partiels. L"ordinateur calcule ensuite quelle combinaison de godets correspond au poids cible et les décharge ensemble.
Le coût et la complexité favorisent fortement l’approche linéaire. Les systèmes linéaires sont plus économiques à l’achat et plus faciles à entretenir. Ils nécessitent moins de cellules de pesée, moins de moteurs et une programmation plus simple. Ils sont également idéaux pour les produits fragiles. Une balance en ligne droite laisse tomber le produit moins de fois qu"un système multi-têtes. Le produit passe du plateau au seau de pesée, puis à l"emballage. Les systèmes multi-têtes impliquent souvent des trémies de piscine intermédiaires, augmentant la hauteur de chute et le risque de casse du produit.
Dosage volumétrique vs pesée gravimétrique
Les variations de densité dictent le choix entre la mesure de volume et la mesure de masse. Les remplisseuses de gobelets volumétriques et les tarières mesurent un volume d"espace spécifique. Ils supposent qu’un volume spécifique équivaut toujours à un poids spécifique. Les peseuses gravimétriques mesurent la masse réelle à l’aide de cellules de pesée, quel que soit le volume occupé par le matériau.
La pesée gravimétrique est obligatoire lorsque la densité apparente fluctue. Si une poudre absorbe l"humidité de l"air ambiant, sa densité change. Les remplisseuses à vis s"appuient sur un nombre constant de tours pour distribuer un volume défini. Si la densité de la poudre diminue de 10 pour cent, le poids final de l"emballage diminue de 10 pour cent, même si la vis sans fin a tourné exactement le même nombre de fois. Les systèmes gravimétriques ignorent complètement le volume. Ils se nourrissent jusqu"à ce que la masse soit correcte. La cellule de pesée mesure la masse réelle, garantissant que le poids reste constant quels que soient les changements de densité. Cela évite une fuite coûteuse du produit lorsque le produit est dense et empêche un sous-remplissage lorsque le produit est aéré.
Fonctionnalité
Peseuse linéaire
Peseuse associative
Remplisseur Volumétrique
Principe de mesure
Gravimétrique (masse)
Gravimétrique (masse)
Volumétrique (Espace)
Vitesse de débit
Faible à moyen
Élevé à très élevé
Moyen à élevé
Précision
Haut
Très élevé
Faible (si la densité varie)
Type de produit idéal
Granulés, poudres, fragiles
Collations, Quincaillerie, Haute Vitesse
Poudres à densité constante
Complexité de la maintenance
Faible
Haut
Faible
Réalités de mise en œuvre et atténuation des risques
Le déploiement d"un système de pesage dans une usine active révèle des défis opérationnels cachés. La précision théorique dans un laboratoire ne se traduit pas toujours dans la chaîne de production. Les risques opérationnels menacent quotidiennement la précision des mesures. Vous devez tenir compte des facteurs environnementaux et des protocoles de maintenance pour garantir une fiabilité à long terme.
Interférence environnementale
Les vibrations structurelles détruisent la précision de la cellule de pesée. Les machines lourdes, les poinçonneuses et les chariots élévateurs à proximité envoient des ondes de choc à travers le sol en béton. Ces vibrations remontent le châssis de la machine et pénètrent dans la cellule de pesée. La cellule de pesée interprète cette vibration mécanique comme un poids. Cela provoque du bruit de cellule de charge. L"automate interprète ce bruit comme de fausses lectures de poids, entraînant un dosage irrégulier et des lots rejetés.
L"isolation des vibrations est essentielle. Vous devez installer l"équipement de pesée sur des bâtis de montage indépendants. Ne boulonnez pas la peseuse à la même mezzanine supportant de lourds convoyeurs vibrants ou de gros moteurs. Utilisez des coussinets d"isolation robustes sous les pieds de la machine pour amortir les fréquences au sol. Les coussinets en néoprène fonctionnent pour les vibrations à haute fréquence, tandis que les isolateurs à ressort gèrent les impacts à basse fréquence.
Les systèmes de circulation d"air et de CVC perturbent également les mesures. De forts courants d"air ambiant exercent une pression vers le bas sur les trémies de pesée. Cela gonfle artificiellement le poids enregistré des poudres légères. La cellule de pesée ne peut pas faire la distinction entre la masse du produit et la pression du vent. Si un évent aérien de CVC souffle directement sur la balance, le système sous-remplira systématiquement les emballages. Vous devez installer des paravents autour de la zone de pesée. Redirigez les évents CVC loin de l’équipement. Assurez-vous que les systèmes d’extraction de poussière ne font pas de vide sur le godet de pesée, ce qui fausserait également la lecture du poids.
Nettoyage, changements et contamination croisée
La conception sanitaire réduit les frais opérationnels. Les changements fréquents de produits nécessitent un nettoyage approfondi pour éviter toute contamination croisée. Cela est particulièrement vrai pour la transformation des aliments sensibles aux allergènes ou pour le dosage de produits chimiques. Si vous utilisez un produit à base d"arachide puis passez à un produit sans noix, la machine doit être complètement désinfectée.
Évaluez l’équipement pour le retrait sans outil des trémies et des bacs. Les opérateurs doivent être en mesure de démonter les pièces en contact avec le produit à la main, sans clé ni tournevis. Cela accélère le processus de changement et réduit les temps d’arrêt. Lors du démontage de la machine, les opérateurs doivent placer les composants sensibles comme les seaux de pesée sur des chariots de lavage dédiés. La chute d"un godet peut plier les supports de montage, ce qui entraînerait un mauvais alignement du godet sur la cellule de pesée lors du remontage. Cette liaison mécanique provoque de graves erreurs de pesée. Les procédures de lavage doivent être rapides et efficaces. Recherchez des boîtiers classés IP65, IP67 ou IP69K. Ces valeurs garantissent que l"électronique résiste aux jets d"eau à haute pression et aux désinfectants chimiques agressifs pendant les opérations de nettoyage. Les surfaces inclinées sur le châssis de la machine empêchent l"accumulation d"eau et la croissance bactérienne.
Conclusion
Effectuez une analyse complète de la densité apparente de toutes les matières premières pour déterminer si vous avez besoin de casseroles plates standard, de surfaces à alvéoles ou d"une vis mécanique.
Mesurez les vibrations ambiantes du sol dans la zone d"installation proposée à l"aide d"un accéléromètre pour spécifier les bons supports d"isolation en néoprène ou à ressort.
Vérifiez les modèles de flux d"air CVC et les pressions de vide d"extraction de poussière de votre installation pour vous assurer que les pare-brise sont inclus dans les spécifications finales de votre équipement.
Spécifiez le retrait de la trémie sans outil et les boîtiers classés IP67 pour minimiser les temps d"arrêt pendant les quarts de travail obligatoires en matière d"assainissement et de changement de produit.
FAQ
Q : Qu"est-ce qui fait qu"une balance linéaire dépasse constamment le poids cible ?
R : Le dépassement provient généralement d"un réglage d"alimentation fin incorrect. Si la plaque vibrante ne ralentit pas suffisamment tôt, l"excédent de produit tombe dans le godet avant que la cellule de pesée n"enregistre la coupure. L"ajustement du point de transition grossier à fin dans l"automate résout ce problème. Vous devez donner au système suffisamment de temps pour réagir au dribble final.
Q : Puis-je utiliser à la fois des poudres et des gros granulés sur la même machine ?
R : C’est physiquement possible mais très inefficace. Les poudres nécessitent des trémies fermées, des agitateurs mécaniques et une extraction de poussière. Les gros granulés nécessitent des casseroles ouvertes pour éviter le bourrage. L"échange de ces pièces de contact nécessite un temps d"arrêt important. Des machines dédiées sont fortement recommandées pour des profils de matériaux très différents afin de maintenir l’efficacité de la production.
Q : À quelle fréquence devons-nous calibrer les cellules de pesée ?
R : Vous devez effectuer automatiquement une tare zéro entre chaque cycle pour tenir compte de l"accumulation de résidus. L"étalonnage statique formel à l"aide de poids de test certifiés doit avoir lieu une fois par semaine ou toutes les deux semaines. Cela dépend des exigences de conformité de votre installation, du volume de travail et de la gravité des vibrations ambiantes du sol ayant un impact sur la machine.
Q : Pourquoi le poids fluctue-t-il lorsque le chariot élévateur passe ?
R : Les cellules de pesée sont des jauges de contrainte très sensibles. Les vibrations du sol provenant des équipements lourds se transmettent à travers le châssis de la machine, provoquant une légère déformation de la cellule de charge. Le système enregistre ce mouvement mécanique comme faux poids. L"installation de coussinets d"isolation contre les vibrations robustes sous le châssis de la machine atténue ces interférences.
Q : Quel est l’avantage des poêles à fossettes ?
R : Les casseroles alvéolées ou texturées réduisent la surface de contact entre le métal et le produit. Cela empêche les granulés collants, humides ou chargés statiquement d’adhérer aux mangeoires. Il garantit un débit constant dans le godet de pesée et empêche l’accumulation de matières qui fausse la précision du dosage.
L'ensachage automatisé en filet prolonge la durée de conservation des produits en fournissant un flux d'air vital. La mise à niveau de votre ligne réduit les coûts de main-d'œuvre, met fin aux cadeaux publicitaires et maximise la production quotidienne.
Les remplisseuses de poudre à poussière contrôlée utilisent une extraction sous vide et des vis sans fin servocommandées pour emballer les matériaux fins. Ces systèmes automatisés évitent le gaspillage, garantissent la sécurité et maximisent le retour sur investissement.
Les machines d'emballage horizontales utilisent un mouvement latéral pour emballer en toute sécurité des solides, des poudres et des liquides. Ces systèmes garantissent des joints étanches, réduisent les coûts de main-d'œuvre et maximisent votre retour sur investissement.
Il s'agit d'une entreprise de haute technologie spécialisée dans la R&D, la conception et la fabrication indépendante d'équipements d'emballage, de convoyage, de détection de poids, de pesage et de remplissage.