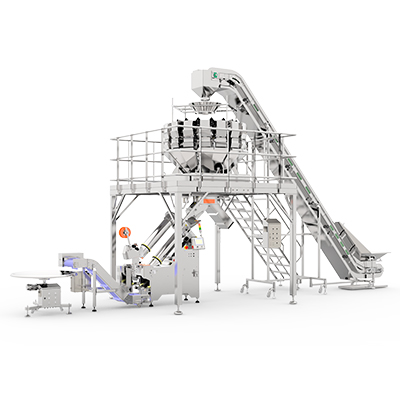
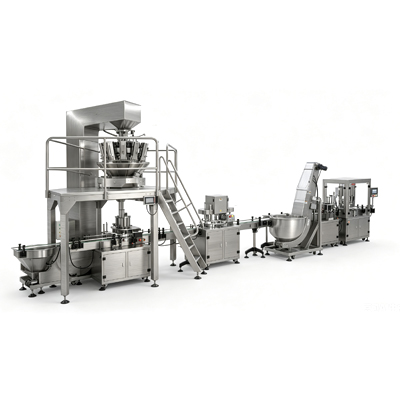
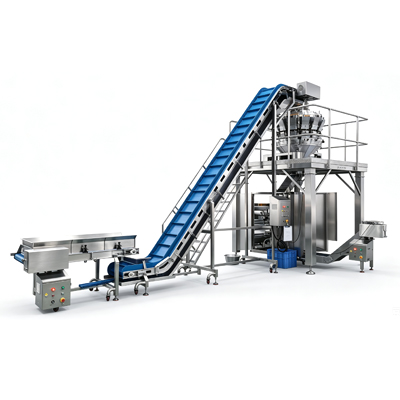
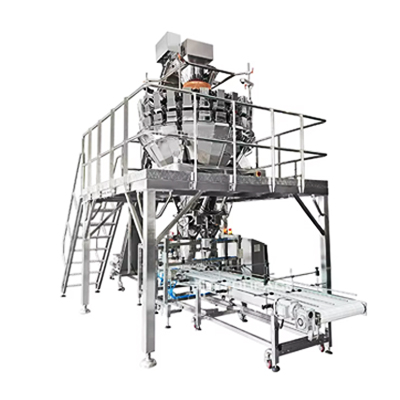
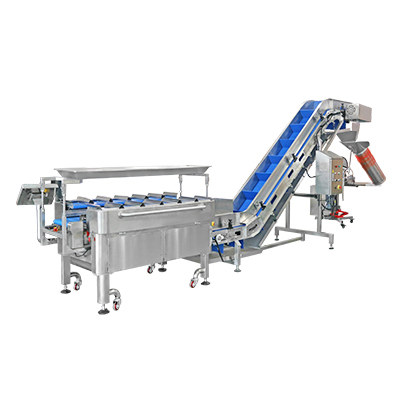
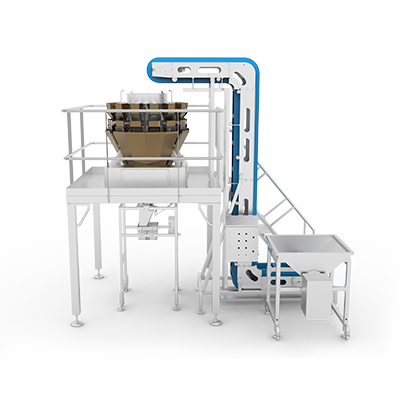
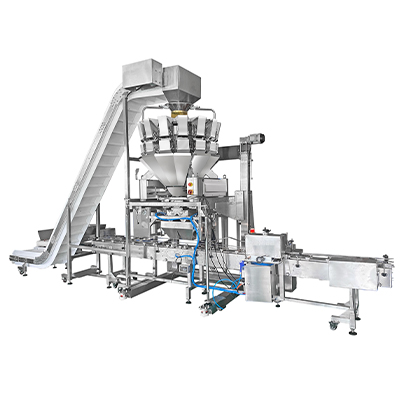
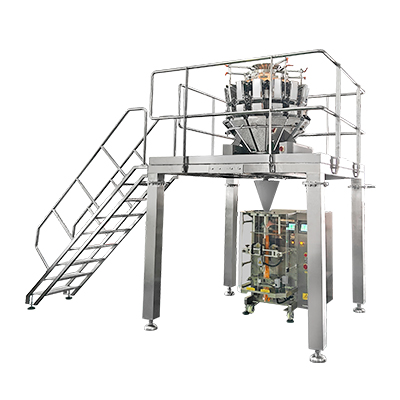
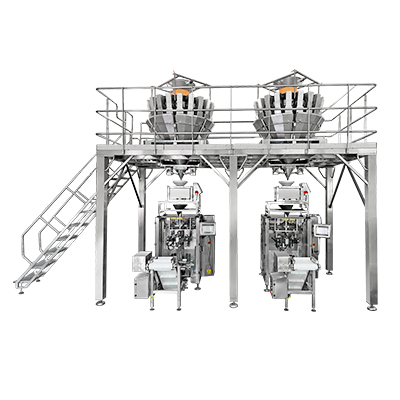
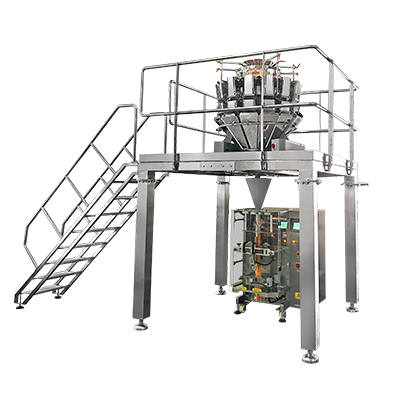
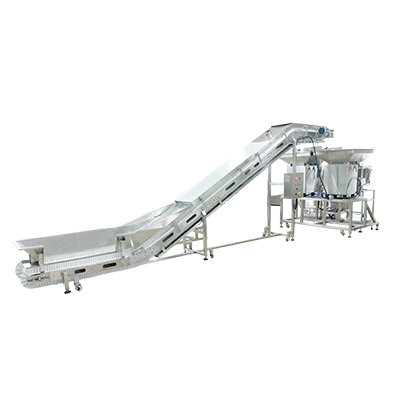
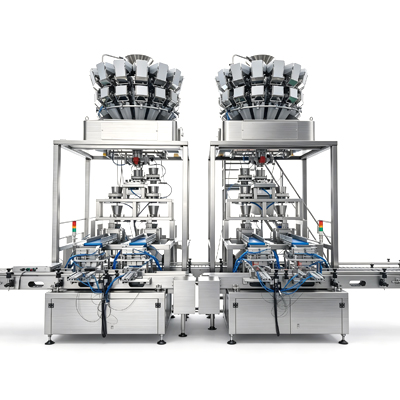
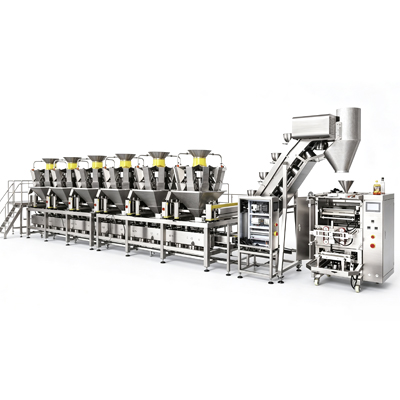
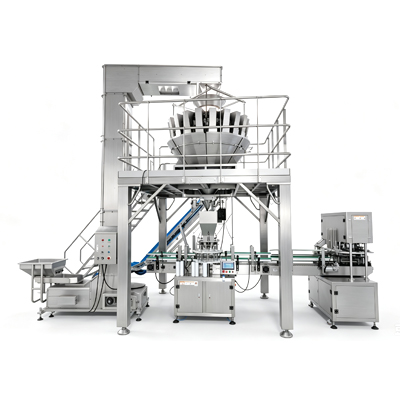
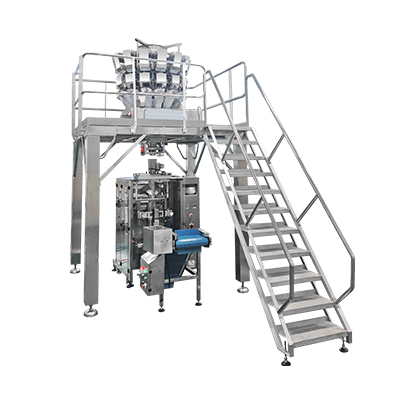
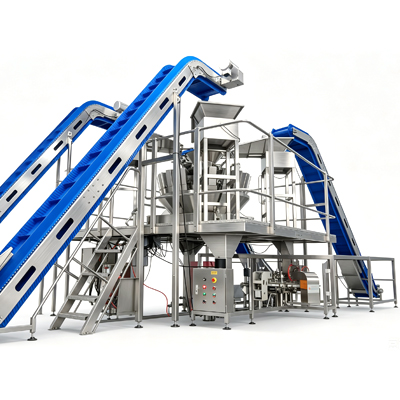
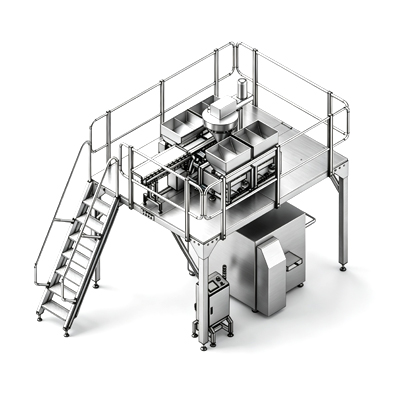
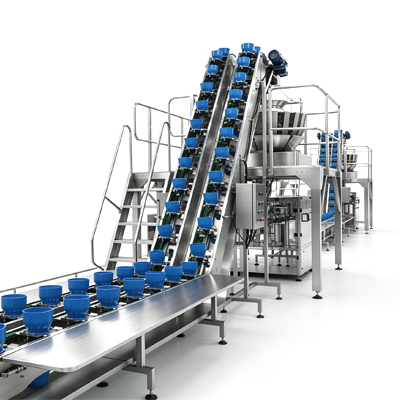
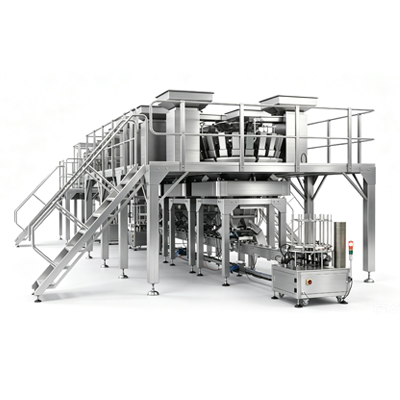
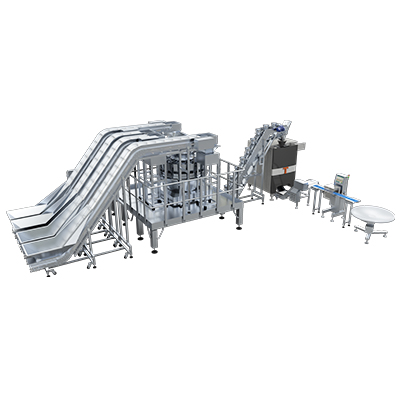
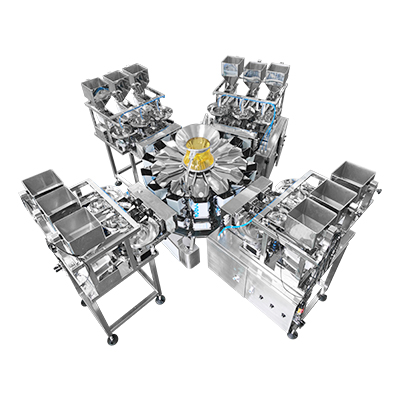
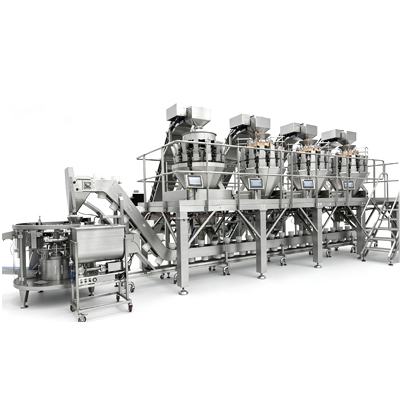
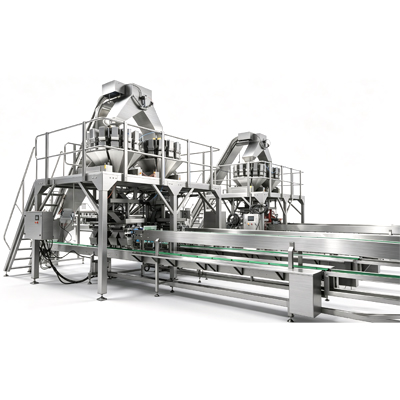
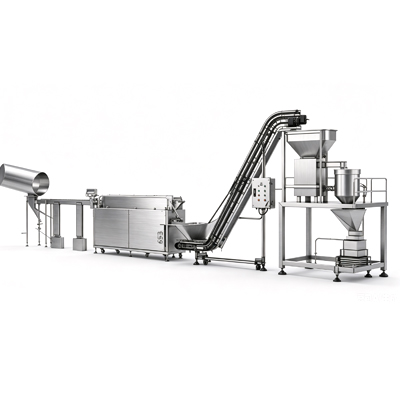
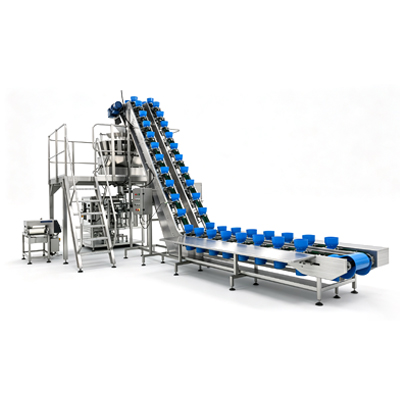
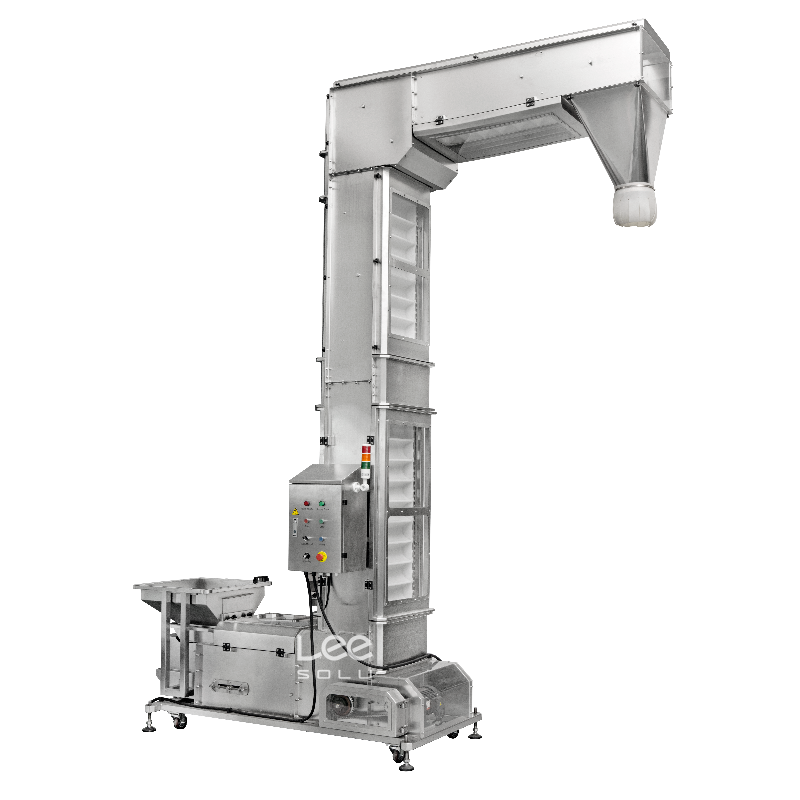
Dans les lignes de conditionnement automatisées, l’efficacité d’une peseuse associative dépend entièrement de son approvisionnement en matériaux en amont. Un flux de produits irrégulier ruine la productivité sur le terrain. La dégradation des matériaux lors du transfert entraîne un gaspillage immédiat. Des capacités d’équipement inadaptées conduisent à une pénurie d’échelle ou à une suralimentation du système. Ces problèmes spécifiques gonflent les taux de cadeaux et détruisent la rentabilité opérationnelle. Atteindre un débit d’emballage optimal nécessite une synchronisation mécanique et électronique précise. Vous devez aligner la manutention des matériaux en vrac directement avec le système de pesage. Ce guide décompose les mécanismes opérationnels de A à Z. Nous explorons les options de configuration, l'intégration des capteurs et les critères d'évaluation technique pour l'intégration d'un élévateur à godets avec une peseuse associative. Une configuration appropriée élimine les goulots d'étranglement, réduit la casse des produits et garantit que votre ligne d'emballage atteint les cycles cibles par minute sans intervention constante de l'opérateur.
Un flux de produit constant est essentiel : un élévateur à godets doit fournir un approvisionnement continu et régulé de matériaux en vrac à l"entonnoir d"alimentation de la peseuse afin de maintenir les vitesses d"emballage cibles.
La conception dicte l"intégrité du produit : la sélection de la configuration correcte de l"élévateur, comme un élévateur à godets de type Z, minimise les hauteurs de chute et évite d"endommager les produits fragiles.
La synchronisation nécessite l"intégration de capteurs : une alimentation efficace repose sur des capteurs de niveau et des entraînements à fréquence variable (VFD) pour créer un système de communication en boucle fermée entre la balance et le convoyeur.
Les normes sanitaires ne sont pas négociables : pour les produits consommables, il est obligatoire de spécifier un convoyeur à godets certifié de qualité alimentaire pour respecter la conformité réglementaire et faciliter des lavages rapides.
Les mécanismes de l"alimentation : du stockage en vrac à l"échelle
La phase d"alimentation (démarrage et goulotte d"entrée)
Le processus de chargement initial commence à la base de la machine. Le produit en vrac entre dans le coffre de l"élévateur via la goulotte d"entrée. Les opérateurs doivent choisir le mécanisme de chargement approprié en fonction du matériau qu"ils manipulent quotidiennement. Les systèmes à alimentation directe déposent le matériau directement dans des godets qui se chevauchent. Cette méthode évite d’endommager le produit et convient aux articles fragiles comme les pâtisseries ou les collations délicates. Les tolérances entre le mécanisme d"alimentation et les lèvres du godet doivent rester serrées. Si l"espace devient trop grand, le produit se déverse dans le carter du coffre.
Le ramassage des bottes force les godets à draguer les matériaux accumulés au fond du tubage. Les installations utilisent cette approche robuste pour les agrégats, les grains ou le matériel durables. Cependant, le ramassage des bottes détruit les produits délicats en raison de forces de friction et d"écrasement constantes. Pour optimiser l"alimentation, les ingénieurs d"usine installent souvent des alimentateurs vibrants. Ces alimentateurs pré-régulent le débit dans les seaux. Ils évitent le blocage mécanique à l’entrée et garantissent des niveaux de remplissage uniformes du seau. Le contrôle du volume d"entrée garantit que l"ascenseur soulève une charge utile constante à chaque cycle.
Transport vertical et dynamique des godets
Le système utilise un mécanisme de boucle continue. Il soulève des matériaux en vrac d"un point inférieur à une altitude plus élevée. Les entraînements par chaîne robustes alimentent des charges de grande capacité. Ils supportent un poids important sans s’étirer immédiatement. Mais avec le temps, les chaînes s’allongent. Les équipes de maintenance doivent ajuster régulièrement les tendeurs. S"ils ignorent la tension, la chaîne vient heurter le carter, provoquant une usure prématurée et des copeaux de métal.
Les systèmes entraînés par courroie fonctionnent plus silencieusement. Les directeurs d"usine les préfèrent dans les environnements sanitaires car ils manquent de maillons de chaîne qui retiennent les débris et les bactéries. La rétention des matériaux pendant la montée verticale repose sur le chevauchement des godets et une tension appropriée. Une tension serrée de la chaîne ou de la courroie empêche le balancement du godet. Cela maintient le produit en toute sécurité à l’intérieur pendant le transport vertical. L"atténuation du balancement garantit que le matériau atteint le sommet sans se déverser dans la cage d"ascenseur. Le déversement crée un énorme désordre dans le coffre et nécessite un temps d"arrêt immédiat pour le nettoyage.
Le point de transfert : déchargement dans l"entonnoir d"alimentation de la peseuse
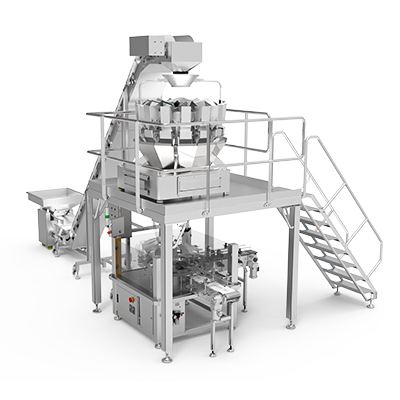
Le bec de décharge se trouve au niveau de la tête de l"élévateur. Les godets passent par le pignon supérieur et libèrent le produit. Le matériau tombe dans le cône supérieur de la peseuse associative. Ce cône agit comme un distributeur de dispersion. Il vibre pour distribuer le produit radialement vers les trémies de pesée individuelles. La goutte doit rester parfaitement centrée. Si l"élévateur décharge de manière décentrée, la moitié des trémies de pesée manquent de nourriture tandis que l"autre moitié se remplit trop.
Une seule sortie d’ascenseur peut desservir plusieurs destinations. Vous pouvez installer une vanne de dérivation par gravité au point de rejet. Cette vanne utilise un bec verseur spécialisé pour alimenter simultanément deux peseuses associatives. Les configurations à goulotte divisée divisent également le flux de produits de manière égale. Cela maximise l’utilité d’un système de levage et alimente deux machines d’emballage distinctes à partir d’une seule source en vrac.
Synchronisation : adapter la puissance de l"ascenseur à la capacité de la peseuse
Contrôle de débit piloté par capteur
Des capteurs photo-yeux surveillent activement les niveaux de produit. Ils projettent un faisceau à travers le cône de dispersion. Lorsque le produit s"empile suffisamment haut pour bloquer le faisceau, le capteur signale à l"élévateur de s"arrêter. Lorsque la peseuse consomme le produit et que le faisceau se dégage, l"élévateur redémarre. Cette logique simple évite les carambolages massifs.
Les cellules de pesée se trouvent dans l"entonnoir d"alimentation de la peseuse pour détecter le volume et le poids exacts du produit au repos. Ces capteurs dictent les séquences de démarrage et d’arrêt de l’ascenseur avec une précision supérieure à celle des photo-yeux. Ils modulent la vitesse pour maintenir une tête de produit optimale. Cette communication en boucle fermée empêche la balance de fonctionner à vide et garantit des cycles d"emballage continus.
Entraînements à fréquence variable (VFD) et poignées de main PLC
Les entraînements à fréquence variable (VFD) contrôlent le moteur de l"ascenseur. Ils assurent une accélération et une décélération en douceur. Les arrêts brusques provoquent le balancement des godets, qui déversent le produit dans le puits. Un VFD augmente et diminue doucement la vitesse du moteur. Les contrôleurs logiques programmables (PLC) gèrent l’ensemble de la logique du système. Le panneau de commande de l"ascenseur doit exécuter une poignée de main numérique avec le système d"exploitation de la peseuse. Ils partagent en permanence l"état de fonctionnement, les codes d"erreur et les commandes de vitesse via Ethernet ou une logique de relais standard.
Prévenir la famine et la suralimentation
La famine se produit lorsque la balance attend un produit. Cela entraîne des cycles manqués, des sacs vides et une perte de temps de production. La suralimentation se produit lorsque le produit s’accumule fortement sur le cône de dispersion. Un poids excessif sur le cône central entraîne une répartition radiale imprécise. Le doseur vibrant ne peut pas déplacer uniformément une énorme montagne de produits. Cela entraîne des inexactitudes de poids dans l’emballage final.
Vous devez régler soigneusement la vitesse d"avance. Suivez ces étapes pour atteindre l’équilibre :
Calculez les cycles par minute (CPM) exacts de la machine d"emballage.
Déterminez le poids cible par colis.
Multipliez le CPM par le poids cible pour trouver le débit requis en livres par minute.
Ajustez le plateau d"alimentation vibrant pour délivrer exactement ce volume dans les godets.
Réglez la vitesse de base du VFD pour qu"elle corresponde à ce débit continu, minimisant ainsi les cycles de démarrage/arrêt.
Évaluation des configurations d"élévateurs à godets pour les lignes de conditionnement
Le rôle de l"élévateur à godets de type Z
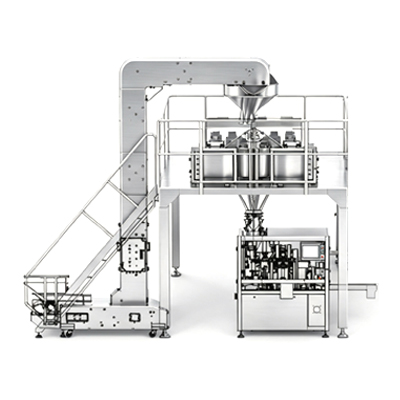
Un élévateur à godets de type Z présente une disposition structurelle distincte. Il dispose d'une alimentation horizontale, d'un levage vertical et d'une décharge horizontale. Cette configuration est la norme industrielle pour l’alimentation des peseuses associatives. Il évite le besoin de convoyeurs de transfert secondaires. Vous pouvez charger le produit à une faible altitude accessible directement à partir d’une ligne de traitement primaire. La machine transporte et décharge ensuite directement sur l'équipement de pesage haut. Cette approche à unité unique réduit les points de maintenance et économise un espace au sol précieux.
Conceptions de godets centrifuges ou pendulaires (continus)
La décharge centrifuge fonctionne à des vitesses élevées. Il s"appuie sur la force centrifuge pour projeter le matériau hors du godet lorsqu"il contourne le pignon supérieur. Le produit heurte le bec de refoulement avec une force importante. Cela fonctionne mieux pour les produits durables, granulaires ou pulvérulents comme les céréales, le sable ou les bonbons durs.
Les systèmes à décharge pendulaire ou continue fonctionnent différemment. Les godets restent debout tout au long de la boucle. Ils basculent doucement sur une came mécanique au point de déchargement. Le produit s"écoule doucement. Cette action douce est obligatoire pour les produits fragiles, enduits ou premium. Si vous faites passer des chips dans un élévateur centrifuge, vous finirez par emballer une poussière coûteuse.
Contraintes d’empreinte au sol et d’aménagement des installations
La hauteur du plafond dicte votre élévation maximale de décharge. Vous devez laisser suffisamment d"espace au-dessus de la peseuse associative pour la tête de l"élévateur et la goulotte de transition. L"espace au sol limite la course horizontale de la section d"alimentation. Les dimensions physiques de la peseuse associative déterminent l"espace libre requis en dessous du point de déchargement. Vous devez calculer avec précision l"angle d"inclinaison et l"empreinte structurelle de l"ascenseur avant l"installation. Les aménagements étroits nécessitent souvent des modifications de cadre personnalisées pour s"adapter aux passerelles existantes, aux mezzanines de support ou aux conduits de CVC.
Compromis en matière de manutention et d’intégrité du produit
Minimiser la hauteur de chute et la casse du produit
La dégradation des produits a un lourd impact financier. La génération de poussière crée des risques de nettoyage et des risques de poussière combustible. Les morceaux cassés entraînent une perte de rendement et des sacs rejetés. Les solutions d’ingénierie atténuent efficacement ces risques. Des goulottes de transition personnalisées atténuent l"impact du godet à la balance. Les descentes à chicanes ralentissent le produit en le forçant à zigzaguer dans la goulotte. Les angles de décharge optimisés guident doucement le matériau sur le cône de dispersion plutôt que de le faire tomber directement vers le bas.
Gestion des caractéristiques spécifiques des produits en vrac
Différents produits nécessitent des stratégies de manipulation spécifiques pour maintenir le débit et la qualité. Les produits à écoulement libre comme le riz et les noix nécessitent un confinement étanche. Les lèvres du seau qui se chevauchent empêchent le tamisage et les déversements pendant le transport. Les produits collants comme les bonbons gélifiés ou la viande fraîche nécessitent des surfaces de seau alvéolées. Ces surfaces réduisent la zone de contact, empêchant le produit d"agir comme une ventouse. Des mécanismes actifs de raclage ou de décharge par jet d"air assurent une vidange complète du godet. Les produits fragiles comme les cookies nécessitent des transferts sans chute et une alimentation continue à vitesse lente.
Type de produit
Exemples courants
Défi de manipulation primaire
Caractéristique d"ascenseur recommandée
Fluide
Riz, haricots, noix
Tamisage et déversement entre les seaux
Lèvres de godet superposées, tolérances serrées
Collant / Humide
Bonbons gélifiés, viande fraîche, nourriture pour animaux
Produit accroché aux parois du seau
Surfaces alvéolées, décharge par jet d"air
Fragile / Cassant
Chips de pommes de terre, biscuits, craquelins
Rupture due à des impacts de chutes élevées
Godets pendulaires, goulottes de transition à chicanes
Poudre / Granulaire
Sucre, épices, farine
Génération de poussière et perte aéroportée
Boîtier entièrement fermé, ports d"extraction de poussière
Conformité et hygiène : spécification d"un convoyeur à godets de qualité alimentaire
Normes de conception sanitaire (IP65/IP69K)
Les environnements de lavage à sec nécessitent une protection de base contre la poussière et une résistance à l'eau à basse pression (IP65). Les environnements de lavage humide exigent une résistance à l’eau à haute pression et à haute température (IP69K). Un véritable convoyeur à godets de qualité alimentaire répond aux exigences de base strictes pour ces environnements. Les cadres tubulaires en acier inoxydable empêchent l’accumulation d’eau. Les surfaces planes sont interdites car elles retiennent l’eau stagnante. Les surfaces inclinées libèrent naturellement les débris. Les soudures sanitaires continues éliminent les points d'hébergement bactériens, garantissant ainsi le respect des réglementations sanitaires strictes et des audits de la FDA.
Sélection des matériaux pour les godets et les courroies
Le polyéthylène haute densité (PEHD) approuvé par la FDA convient aux applications alimentaires générales. Il est durable et économique. Le polyuréthane offre une flexibilité et une résistance à l’usure plus élevées, ce qui le rend idéal pour les produits alimentaires abrasifs. Les seaux alvéolés en acier inoxydable supportent les protocoles de nettoyage agressifs et les objets collants. Les courroies monolithiques éliminent les charnières et les axes des entraînements à chaîne traditionnels. Cela supprime toutes les exigences de lubrification. Il réduit considérablement les risques de contamination croisée et simplifie les routines de maintenance quotidiennes.
Risques de mise en œuvre et stratégies d’atténuation
Goulots d"étranglement d"intégration
L"achat de l"élévateur et de la peseuse auprès de différents équipementiers présente des risques énormes. Vous risquez d’être confronté à des spécifications de débit incompatibles, si bien que l’ascenseur ne peut pas suivre l’échelle. Un câblage incompatible entraîne des échecs de communication entre l’automate et le VFD. Un désalignement physique au niveau du bec de décharge entraîne un déversement constant sur le sol. Exigez un test d’acceptation en usine (FAT) unifié avant expédition. Faites passer votre produit réel à travers le système combiné dans les locaux du fabricant. Vous pouvez également faire appel à un intégrateur de systèmes à source unique pour garantir une compatibilité mécanique et électrique transparente.
Accessibilité de la maintenance et prévention des temps d"arrêt
Les ascenseurs difficiles à nettoyer entraînent des coûts opérationnels énormes. Les changements d’assainissement prolongés rongent directement le temps de production. Mettez en évidence les fonctionnalités nécessaires lors de l’approvisionnement pour économiser des heures de travail plus tard. Le retrait du seau sans outil accélère considérablement les lavages. Les portes de nettoyage au niveau du coffre permettent un retrait rapide des débris sans déboulonner les panneaux lourds. Les tendeurs de chaîne accessibles simplifient les réglages de routine pour l"équipe de maintenance. Les moteurs lavables survivent au nettoyage chimique quotidien sans court-circuit.
Conclusion
Effectuez un test physique de flux de matériaux avec votre produit spécifique pour déterminer le style exact du godet et l"angle de décharge requis.
Vérifiez la hauteur de plafond disponible, l"espace au sol et les supports structurels pour confirmer les dégagements de décharge avant de commander de l"équipement.
Consultez un intégrateur de systèmes pour définir la stratégie exacte de communication PLC et l’emplacement des capteurs entre l’ascenseur et la balance.
Exigez un test d"acceptation en usine (FAT) unifié en utilisant votre matériau en vrac réel avant l"installation finale sur le sol de votre installation.
FAQ
Q : Comment un élévateur à godets se connecte-t-il à une peseuse associative ?
R : L"ascenseur se connecte via le bec de décharge situé à son point le plus haut. Le produit passe des seaux à l"entonnoir d"alimentation supérieur de la peseuse. Les installations utilisent souvent une goulotte de transition personnalisée ou une vanne de dérivation par gravité pour guider le matériau en douceur vers le cône de dispersion.
Q : Pourquoi un élévateur à godets de type Z est-il préféré pour les lignes de conditionnement ?
R : La configuration Z permet aux opérateurs de charger le produit à un point bas et accessible. Il soulève ensuite le matériau verticalement et le décharge directement sur la balance. Cette conception élimine le besoin de convoyeurs de transfert horizontaux supplémentaires, économisant ainsi de l"espace au sol et réduisant la manipulation des produits.
Q : Comment empêcher un élévateur à godets de suralimenter la balance ?
R : Vous évitez la suralimentation en installant des capteurs de niveau dans le cône supérieur de la peseuse. Ces capteurs surveillent le volume du produit. Ils envoient des signaux au variateur de fréquence (VFD) de l"ascenseur pour suspendre ou ralentir la livraison du produit, créant ainsi un système d"alimentation précis en boucle fermée.
Q : Qu"est-ce qui rend un élévateur à godets de qualité alimentaire ?
R : Les modèles de qualité alimentaire sont dotés de matériaux de seau approuvés par la FDA, comme le PEHD ou le polyuréthane. Ils utilisent une construction tubulaire en acier inoxydable pour empêcher l’accumulation d’eau. Ils intègrent également des moteurs de lavage classés IP et des soudures sanitaires continues qui empêchent la croissance bactérienne pendant le fonctionnement.
Q : Un élévateur à godets peut-il traiter des produits fragiles comme des chips ?
R : Oui. Pour les produits fragiles, les installations utilisent des ascenseurs continus de type pendulaire. Ces godets restent droits et font basculer doucement le produit au point de déchargement. Cela évite l’action de projection de la force centrifuge, minimisant ainsi la casse et préservant l’intégrité du produit.
Q : Quelle est la différence entre les élévateurs à godets centrifuges et continus ?
R : Les modèles centrifuges fonctionnent à des vitesses élevées, projetant le matériau hors des seaux vers le bec en utilisant la force centrifuge. Les modèles continus fonctionnent plus lentement. Leurs seaux se chevauchent et font doucement basculer le matériau, ce qui les rend idéaux pour les produits fragiles ou haut de gamme.
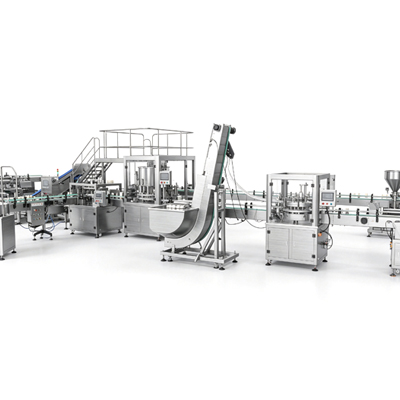
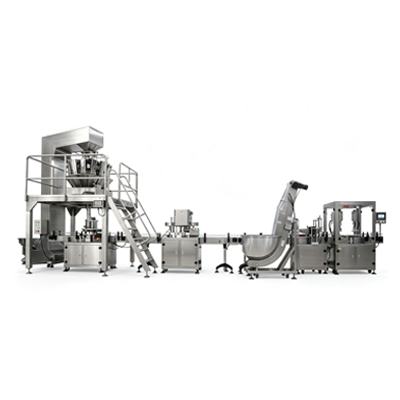
LEESOLU propose une solution automatisée spécialisée pour les friandises pour animaux de forme longue sujettes aux enchevêtrements et aux pontages. Sa peseuse dédiée à 14 têtes utilise un alimentateur en forme de V, une décharge en plusieurs étapes et des algorithmes exclusifs pour atteindre une précision de ± 0,5 g avec un débit fluide. Les trémies remplaçables prennent en charge la flexibilité multi-SKU. Les lignes complètes comprennent des systèmes de barquettes (distribution automatique, alignement vibratoire, scellage) et des systèmes de canettes (bouchage, étiquetage, détection de métaux, contrôle pondéral). Conçu pour les friandises collantes ou fragiles, il équilibre précision, efficacité et sécurité, offrant aux fabricants une mise à niveau fiable de bout en bout qui résout les principaux défis de traitement tout en garantissant la qualité des produits.
Arrêtez les cadeaux de produits coûteux. Découvrez comment les peseuses linéaires assurent un dosage gravimétrique précis des granulés et des poudres afin d'optimiser les lignes de conditionnement.
Réduisez les temps d’arrêt des équipements et améliorez le TRS. Découvrez comment une machine de conditionnement de liquides moderne utilise des pièces sans outil pour réduire les changements de heures à quelques minutes.
Il s'agit d'une entreprise de haute technologie spécialisée dans la R&D, la conception et la fabrication indépendante d'équipements d'emballage, de convoyage, de détection de poids, de pesage et de remplissage.