Machine de comptage de vision multicanal D850/D1650 | Compteur de comprimés, de capsules et de petites pièces Parallel-Lane
Lorsqu’un appareil photo remplissant un sac constitue le goulot d’étranglement, comptez en parallèle. La D850/D1650 est une machine de comptage par vision multicanal dotée d'un plateau vibrant à trois niveaux et d'un cadre multicanal qui compte plusieurs voies à la fois — chaque voie remplissant sa propre bouteille ou petit paquet avec une petite quantité exacte jusqu'à 20 cycles/min et une erreur de comptage ≤ 1 %. Le compteur haute précision et haute fréquence pour comprimés, gélules, pilules enrobées, anneaux et boutons métalliques.
Machine de comptage de vision multicanal D850/D1650 | Compteur de comprimés, de capsules et de petites pièces Parallel-Lane
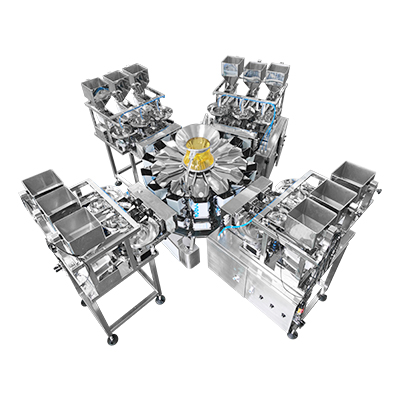
Certaines lignes d'emballage n'ont pas de problème de « vrac » ; elles ont un problème de « beaucoup de petits paquets, rapidement ». Imaginez une ligne d'embouteillage qui doit remplir vingt bouteilles par minute, chaque bouteille ne contenant que quarante comprimés, et passer à une bouteille et un comprimé différents trois fois par heure. Un compteur à flux unique qui verse des milliers de pièces dans un seul big bag n'est pas le bon outil ici : il est conçu pour le volume dans un seul point de vente, et non pour plusieurs points de vente, chacun nécessitant un petit nombre exact, à plusieurs reprises. . La machine de comptage Vision D850/D1650 est conçue exactement pour cette tâche. Il s'agit d'une machine de comptage à vision multicanal — une plate-forme dont toute l'architecture est organisée autour de plusieurs petits comptages en parallèle au lieu d'un grand comptage en série. . Le produit entre dans une trémie supérieure et est transmis à un plateau vibrant à trois niveaux : plutôt que de faire descendre les pièces dans une seule goulotte, les plateaux vibrants étagés les répartissent latéralement en une feuille fine et uniforme, de sorte que le cadre multicanal situé en dessous reçoive une alimentation calme et équilibrée dans chaque voie à la fois. Chaque voie devient alors son propre petit compteur – imaginant son flux, comptant ses morceaux et coupant dès que sa petite cible est atteinte – et comme les voies fonctionnent côte à côte, la machine complète toute une rangée de paquets en un seul temps.
C’est la signification du chiffre principal, et il vaut la peine de le lire correctement. Les D850 et D1650 sont évalués à 20 cycles par minute — et un « cycle » ici n'est pas une seule pièce, c'est un lot parallèle : à chaque cycle, toutes les voies actives terminent leurs petits comptages individuels et se déchargent ensemble, la production réelle est donc de 20 × (nombre de voies) paquets finis par minute. C'est le caractère « haute fréquence, grande vitesse, petite quantité » pour lequel la plate-forme est conçue : haute fréquence parce que la ligne change paquet après paquet après paquet sans pause, grande vitesse parce que le parallélisme multiplie le débit, et petite quantité parce que chaque voie remplit une quantité modeste et précise - une bouteille, un blister, un tube, un petit sachet - et non un sac en vrac. C'est la philosophie de comptage inversée : là où un compteur de vrac optimise les pièces par seconde via une seule porte , la série D optimise les paquets par minute sur plusieurs portes , ce qui est le seul moyen sensé de suivre une ligne d'embouteillage ou de kitting à plusieurs points de vente.
Secteurs d"application
Partout où une ligne remplit plusieurs conteneurs à la fois , chacun avec une petite quantité vérifiée , et change souvent de format, ce compteur parallèle multicanal remplace le comptage à flux unique, le remplissage par pesée et la mise en kit manuelle.
Points faibles de l’industrie et solutions professionnelles
Les problèmes ci-dessous ne sont pas ceux d’un compteur de vrac ou d’une trieuse pondérale – ce sont les problèmes liés à la tentative de gestion d’une ligne de nombreux petits paquets avec une mentalité de point de vente unique . Chacun est affiché sous forme d' avant/après afin que le gain du comptage multicanal parallèle soit lu d'un seul coup d'œil.
Douleur n°1 — Un seul point de vente ne peut pas alimenter une ligne multi-bouteilles. Avant : Un compteur à flux unique remplit un sac à la fois, de sorte qu'une ligne avec douze positions de remplissage soit attend inactive, soit exécute une danse d'indexation maladroite ; le compteur devient le maillon le plus lent et le TRS de la ligne s'effondre. Après : La série D décharge plusieurs voies à la fois, une par position de remplissage, de sorte qu'un seul cycle remplit toute une rangée de bouteilles — le compteur correspond désormais au parallélisme de la ligne au lieu de l'étrangler.
Douleur n°2 — Les petits paquets rendent la pesée inutile. Avant : Une bouteille de quarante capsules pesée et divisée par masse moyenne se disperse mal, car quarante capsules légères ne font pas la moyenne de quatre mille ; le nombre de paquets dérive et l'étiquette ment. Après : chaque voie compte des objets discrets à ≤ 1 %, donc une bouteille de quarante pièces contient quarante objets vus par la caméra - plus le paquet est petit, plus le décompte optique par voie dépasse une échelle.
Douleur n°3 — Une voie bloquée arrête toute la machine. Avant : Sur un compteur à alimentation unique groupée, un amas ou une erreur d'alimentation dans une section bloque l'alimentation partagée et met chaque sortie au ralenti jusqu'à ce qu'elle soit dégagée. Après : le cadre multicanal donne à chaque voie son propre chemin d'alimentation et son propre décompte, de sorte qu'un problème dans une voie est contenu dans cette voie pendant que les autres continuent de terminer les packs.
Douleur n°4 — Une alimentation inégale prive de faim les voies extérieures. Avant : Un plateau vibrant plat pousse le produit vers le centre, laissant les voies périphériques fines et lentes, de sorte que les voies parallèles se terminent à des moments différents et que la cadence de cycle chute à la vitesse de la voie la plus vide. Après : le plateau vibrant à trois niveaux répartit le produit latéralement en une feuille uniforme avant qu'il n'atteigne les voies, équilibrant l'alimentation de sorte que tous les canaux se remplissent ensemble et que la cadence de cycle reste à sa vitesse nominale de 20/min.
Douleur n°5 — Les lignes à forte mixité perdent des heures à cause des changements. Avant : Changer de taille de bouteille ou de produit sur une installation à flux unique signifie réajuster un gros flux et une grande porte, et toute la ligne s'arrête pour la durée. Après : les recettes optiques par voie et la géométrie des voies réglable permettent au changement de format d'être chargé et réglé voie par voie, et comme les voies sont indépendantes, les changements partiels et les échanges rapides de produits coûtent beaucoup moins de temps d'arrêt.
Douleur n°6 — Les audits pharmaceutiques exigent un nombre défendable par bouteille. Avant : une pesée de remplissage en vrac donne le poids d'un paquet, et non un nombre d'objets vérifié, ce qui laisse le fichier de qualité mince lorsqu'un auditeur demande : 'comment savez-vous qu'il s'agit de quarante ?' Après : la vérification visuelle par voie produit un nombre au niveau de l'objet par décharge, fournissant ainsi la preuve documentée par paquet qu'attendent les systèmes de qualité à dose solide.
Caractéristiques principales du produit et avantages techniques
Processus de travail automatique
Chargement en vrac — Le produit est versé dans la trémie supérieure, tamponnant ainsi l'approvisionnement au-dessus du système de distribution.
Distribution vibratoire à trois niveaux — Le plateau vibrant étagé dose le produit et l'étale latéralement en une feuille fine et uniforme, équilibrant le flux vers chaque voie au lieu de le concentrer au centre.
Division multicanal — La feuille paire est divisée sur les voies parallèles de la trame multicanal, chaque voie recevant son propre flux calme et individualisé.
Comptage optique par voie — La fenêtre de vision de chaque voie image son flux et incrémente son propre décompte, vérifiant les pièces dans la bande ≤ 1 % indépendamment des autres voies.
Comparaison de cibles par voie — Chaque voie compare son décompte réel à sa propre cible en petits lots ; les voies atteignent leur cible à leur propre rythme sans attendre les voisins.
Décharge parallèle — Lorsque les voies atteignent la cible, leurs portes pneumatiques libèrent les quantités comptées dans les bouteilles, blisters, tubes ou sacs alignés ci-dessous — plusieurs paquets complétés en un seul battement.
Réinitialisation synchronisée et cycle suivant — Le cadre réinitialise les voies et le lot parallèle suivant commence, maintenant la vitesse nominale de 20 cycles/min de sortie multi-pack, cycle après cycle.
Spécifications techniques
Paramètre
D850
D1650
Modèle
D850
D1650
Efficacité de comptage
20 cycles (lots)/min
20 cycles (lots)/min
Erreur de comptage
≤1%
≤1%
Puissance des machines
1,0 kW
1,4 kW
Alimentation
220 V CA ±10 %, 50 Hz ±1 %
220 V CA ±10 %, 50 Hz ±1 %
Pression atmosphérique
0,5 – 0,8 MPa
0,5 – 0,8 MPa
Consommation d"air
≤1,0 m³/min
≤1,0 m³/min
Dimension (L×L×H)
1930 × 680 × 1960 mm
1930 × 1080 × 1960 mm
Poids de la machine
240kg
280kg
Architecture
Cadre parallèle multicanal
Cadre parallèle multicanal
Système d"alimentation
Plateau vibrant à trois niveaux
Plateau vibrant à trois niveaux
Facteur de forme
Piètement autoportant
Piètement autoportant
Les deux modèles partagent la même longueur, la même hauteur, les mêmes besoins utilitaires et une précision ≤ 1 % ; le D1650 est la configuration la plus large (plateau de 1 080 contre 680 mm) qui accueille davantage de voies parallèles et une surface d"alimentation vibrante plus large, augmentant ainsi le nombre d"emballages terminés par cycle. Le nombre de voies, l"espacement des voies, la disposition des sorties de décharge et les recettes par voie sont configurés en fonction du format de votre bouteille/pack et des pièces cibles par paquet.
FAQ
Contactez-nous
La bonne configuration de la série D dépend de trois chiffres que vous seul connaissez : le nombre de prises que vous remplissez en même temps , , le nombre de pièces que contient chaque paquet et la fréquence à laquelle vous changez de produit . Donnez-les-nous et nous dimensionnerons le nombre de voies, choisirons D850 ou D1650 et définirons le pas de décharge en fonction de votre indice d'embouteillage ou de kitting - avant de vous engager. Nous proposons également un test d'échantillon gratuit par comptage parallèle : envoyez votre produit et vos pièces cibles par paquet, et nous l'exécuterons sur le cadre multicanal et rapporterons la précision par voie obtenue et les paquets par minute.
Description du produit
Soumettez vos exigences
Veuillez soumettre votre formulaire de demande et nous personnaliserons la solution la plus adaptée à vos besoins.
L'ensachage automatisé en filet prolonge la durée de conservation des produits en fournissant un flux d'air vital. La mise à niveau de votre ligne réduit les coûts de main-d'œuvre, met fin aux cadeaux publicitaires et maximise la production quotidienne.
Les remplisseuses de poudre à poussière contrôlée utilisent une extraction sous vide et des vis sans fin servocommandées pour emballer les matériaux fins. Ces systèmes automatisés évitent le gaspillage, garantissent la sécurité et maximisent le retour sur investissement.
Les machines d'emballage horizontales utilisent un mouvement latéral pour emballer en toute sécurité des solides, des poudres et des liquides. Ces systèmes garantissent des joints étanches, réduisent les coûts de main-d'œuvre et maximisent votre retour sur investissement.
Il s'agit d'une entreprise de haute technologie spécialisée dans la R&D, la conception et la fabrication indépendante d'équipements d'emballage, de convoyage, de détection de poids, de pesage et de remplissage.