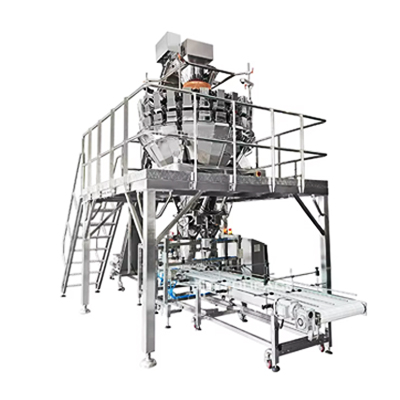
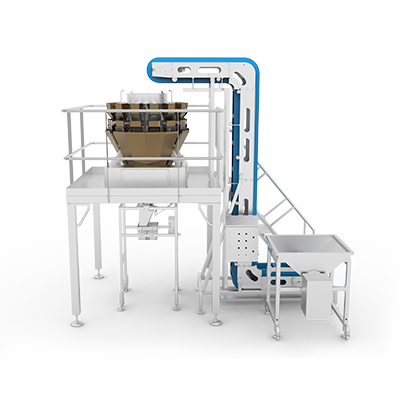
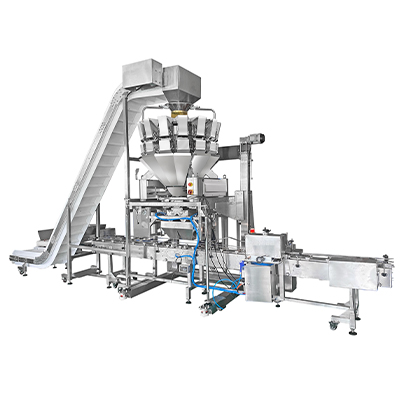
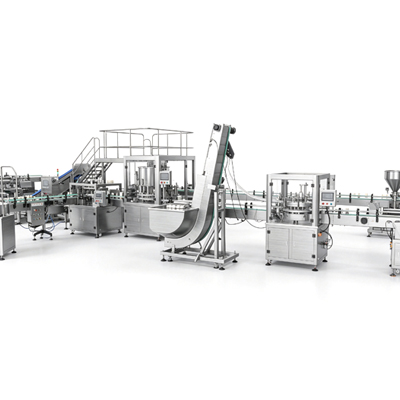
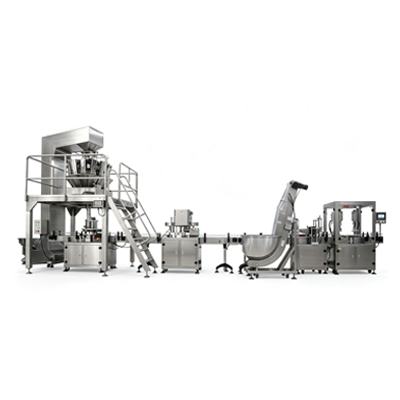
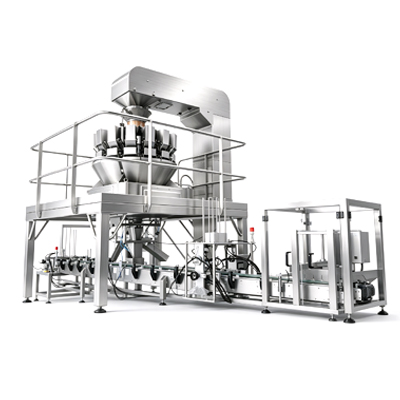
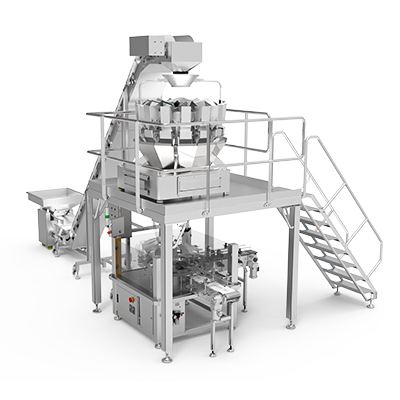
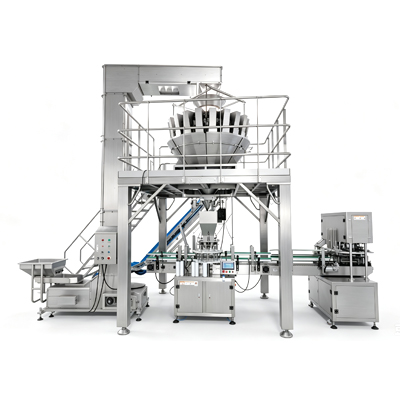
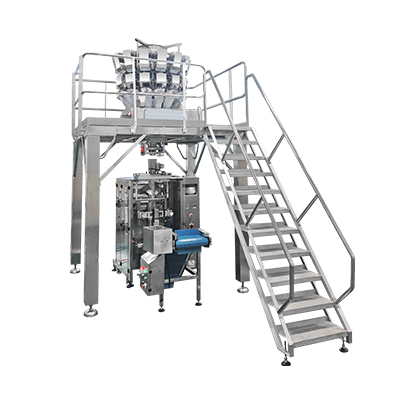
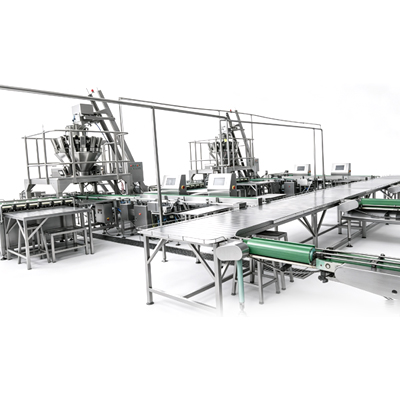
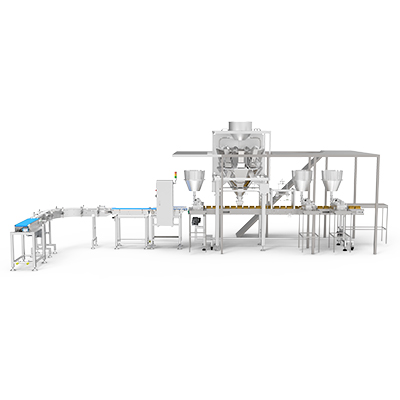
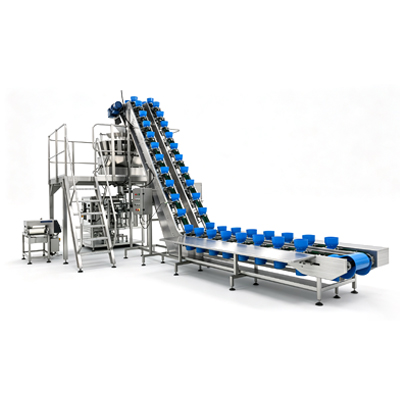
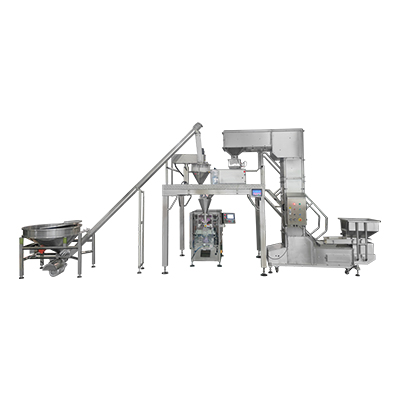
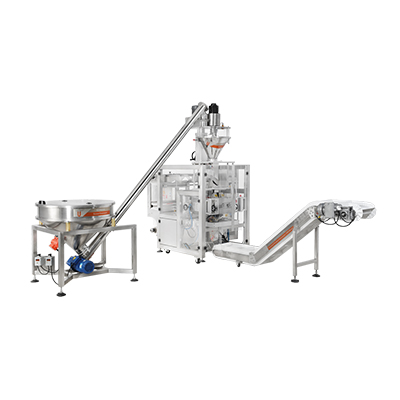
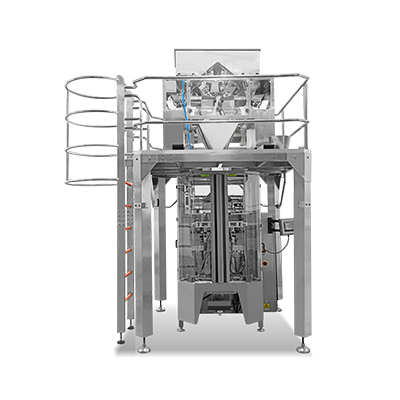
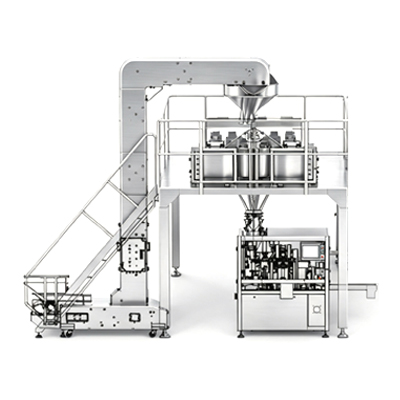
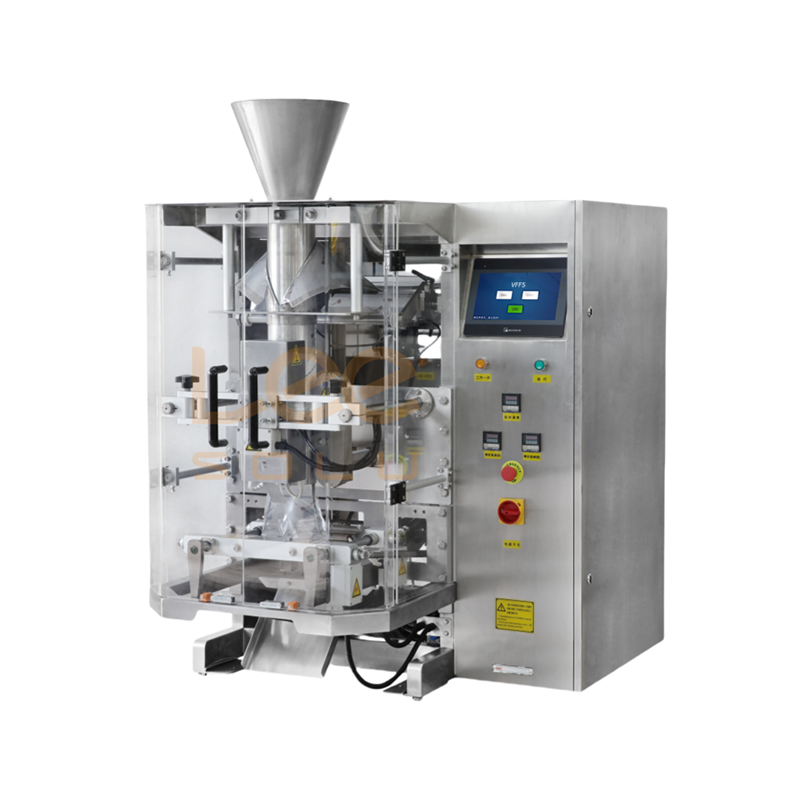
Les responsables des opérations, les ingénieurs packaging et les directeurs des achats sont constamment confrontés à de fortes pressions pour automatiser leurs lignes de production. Les méthodes d’ensachage manuelles et semi-automatiques gênent considérablement le débit à mesure que les demandes de production augmentent. Pour réussir à faire évoluer les opérations, il faut passer immédiatement à des solutions industrielles entièrement automatisées. Cependant, la sélection du mauvais équipement entraîne souvent un gaspillage excessif de film, des temps d"arrêt de production inacceptables et une intégrité des joints compromise. Cette réalité opérationnelle rend une évaluation technique rigoureuse absolument essentielle avant tout achat.
Nous fournissons un cadre objectif et fondé sur l'ingénierie pour évaluer une machine de scellement-remplissage verticale . Vous apprendrez à aligner les réalités des installations et les caractéristiques des produits directement sur les spécifications des machines. Nous vous guidons également à travers les exigences de mise en œuvre critiques nécessaires à une intégration transparente des lignes de conditionnement. Comprendre ces variables mécaniques et systémiques protège votre investissement en capital. Cela garantit que votre installation atteint une efficacité d’emballage maximale et un minimum de déchets de matériaux.
Points clés à retenir
Les machines VFFS consolident le formage, le remplissage et le scellage dans une seule empreinte verticale automatisée, réduisant considérablement le travail manuel et augmentant le nombre de sacs par minute (BPM).
L"évaluation d"une solution VFFS nécessite d"équilibrer la vitesse de production avec la compatibilité des matériaux, en adaptant spécifiquement la technologie des mâchoires de scellage au film d"emballage choisi.
Le coût total de possession (TCO) s"étend au-delà de la dépense d"investissement initiale ; l"évaluation de l"acheteur doit tenir compte des délais de changement, de la disponibilité de l"entretien et de la conformité en matière d"assainissement (par exemple, les notes de lavage).
Une mise en œuvre réussie nécessite d’évaluer l’infrastructure de l’installation (air comprimé, alimentation électrique, hauteur du plafond) et d’établir des mesures de référence sur l’efficacité globale de l’équipement (OEE) avant l’installation.
La mécanique d"ingénierie : comment fonctionne une machine verticale de scellage et de remplissage
L’établissement d’une autorité technique nécessite de comprendre les mécanismes fondamentaux derrière ces systèmes. Nous devons décomposer objectivement les processus de mouvement continus et intermittents. Les systèmes de mouvement intermittent interrompent le film d"emballage pendant la phase de scellage. Les systèmes de mouvement continu maintiennent le film en mouvement constant pendant que les mâchoires de scellage se déplacent à ses côtés. Les applications à grande vitesse nécessitent généralement des architectures à mouvement continu. Quel que soit le type de mouvement, chaque machine exécute une séquence d"opérations physiques hautement synchronisées.
Déroulement du film et suivi du Web
Le processus commence à l"arrière de la machine. Une broche motorisée contient un grand rouleau de film d"emballage. Lorsque la machine tire le film, celui-ci passe à travers une série de rouleaux de contrôle de tension. Nous appelons cela l’assemblage du bras danseur. Ce mécanisme maintient une tension constante sur l’ensemble de la toile. Une tension appropriée empêche le film de se casser ou de se détendre. Les guides Web automatisés jouent ici un rôle essentiel. Des capteurs optiques surveillent le bord du film. Si le film dérive latéralement, le chariot se déplace physiquement pour le réaligner. Cette précision évite un gaspillage massif de matériaux et garantit des dimensions de sacs uniformes.
Mécanique des tubes de formage
La bande plate de film se déplace vers le haut et sur le collier de formation. Cette épaule métallique façonne le film plat en un tube vertical continu. La géométrie du collier de formage doit correspondre aux dimensions exactes de votre sac. Les ingénieurs usinent ces colliers selon des tolérances extrêmes. Un collier mal conçu crée des frictions et des plis dans le film. Les plis entraînent inévitablement des micro-fuites dans l"emballage final. Vous devez acheter des tubes de formage personnalisés pour chaque largeur de sac distincte produite par votre installation.
Scellement vertical et horizontal
Une fois le film enroulé autour du tube, les mécanismes de scellement prennent le relais. Le joint vertical crée la couture arrière du sac. Les mâchoires horizontales créent simultanément le joint supérieur du sac fini et le joint inférieur du sac suivant. Vous devez adapter la technologie de scellage à votre matériau d’emballage spécifique.
Thermoscellage constant : Cette méthode fonctionne mieux pour les films laminés multicouches. Les mâchoires de scellage maintiennent une température constante et élevée. Ils pressent les couches de film ensemble, faisant fondre la couche de scellant interne.
Scellage par impulsion : les films monocouches en polyéthylène (PE) fondent trop facilement sous une chaleur constante. Le scellement par impulsion résout ce problème. Un fil spécialisé chauffe rapidement pendant une fraction de seconde. Une phase de refroidissement dédiée suit immédiatement pendant que les mâchoires restent fermées. Cela fixe le joint sans brûler le plastique.
La pression des mâchoires, le temps de maintien du scellage et l’étalonnage de la température déterminent l’intégrité finale du scellement. Les opérateurs doivent parfaitement équilibrer ces trois variables.
Synchronisation de remplissage
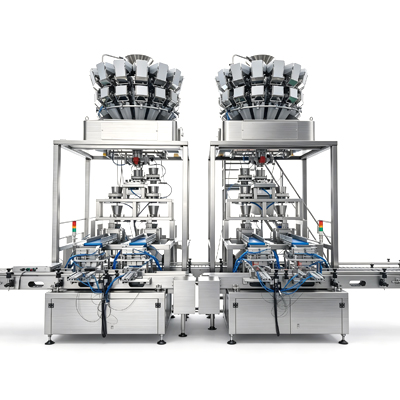
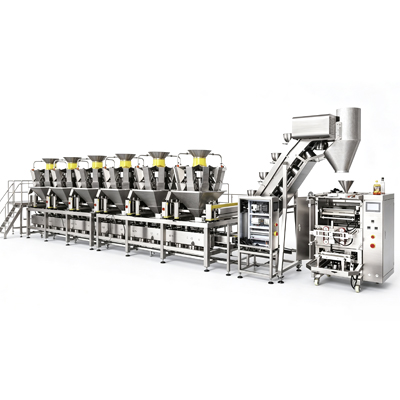
L'équipement d'ensachage ne fonctionne pas de manière isolée. Cela nécessite une intégration critique avec les équipements de dosage aériens. La machine verticale de remplissage et de scellage envoie un signal de poignée de main au remplisseur. Le remplisseur laisse tomber la dose exacte de produit à travers le tube de formage creux. Le timing doit être impeccable. Si le produit tombe trop tôt, il s'accroche dans le joint horizontal. Cela crée un sac rejeté et encrasse les mâchoires de scellage. Des algorithmes complexes au sein du système de contrôle synchronisent ces séquences rapides.
Évaluation de l"adéquation : capacités des applications et formats d"emballage
Les acheteurs doivent déterminer si leur produit spécifique correspond correctement aux capacités automatisées standard. Tous les produits ne se comportent pas de la même manière lors d’une chute verticale par gravité. Vous devez sélectionner l"intégration de charge et les mises à niveau mécaniques appropriées pour gérer la cohérence unique de votre produit.
Correspondances de cohérence des produits
Différents comportements de produits dictent des stratégies d"intégration totalement différentes. Associer votre produit au bon équipement de dosage garantit la précision et évite les désastres opérationnels.
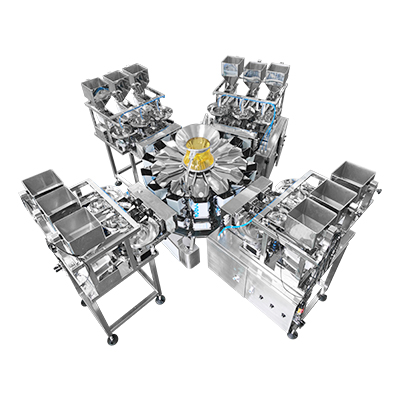
Produits secs fluides : les produits comme le café en grains entiers, les mélanges de noix et les collations dures chutent de manière prévisible. Ces produits se marient parfaitement aux peseuses associatives. La balance calcule le poids exact et dépose le produit proprement. Il vous faut simplement des déflecteurs robustes pour éviter la casse du produit lors d’un impact.
Poudres : La farine à pâtisserie, les épices et la poudre de protéine de lactosérum se comportent de manière erratique. Ils créent d’énormes nuages de poussière en suspension dans l’air lors du largage. La poussière recouvre la zone de scellement interne du film. Lorsque les mâchoires horizontales s’agrippent à la poussière, le joint échoue complètement. Les applications en poudre nécessitent des remplisseuses à vis fermées. Ils ont également besoin de hottes d’extraction sous vide dédiées pour éloigner les particules en suspension de la zone de scellement.
Liquides et produits visqueux : Les sauces, gels et purées présentent le plus haut degré de difficulté. Ils nécessitent une intégration spécialisée de pompes volumétriques. De plus, l’ensacheuse nécessite des mécanismes de rouleaux presseurs rigoureux. Ces rouleaux éliminent l'excès de liquide vers le bas, hors de la zone d'étanchéité, juste avant la fermeture des mâchoires. Cette action évite la contamination et les fuites catastrophiques des joints.
Catégorie d"application
Exemples de produits typiques
Intégration de dosage requise
Défi d"ingénierie primaire
Sec et fluide
Café, noix, collations, bonbons
Balance multi-têtes
Prévention de la casse des produits
Poudres fines
Farine, poudre de protéines, épices
Remplisseuse à vis avec capot anti-poussière
Sceller la contamination par la poussière
Liquides et visqueux
Sauces, gels, purées, soupes
Pompe à piston, rouleaux presseurs
Précision des fuites et du poids
Limites et points forts du style de sac
Les machines standards produisent facilement des sacs à oreillers traditionnels. Ces sacs simples comportent des joints supérieurs et inférieurs avec une couture arrière verticale. Cependant, les exigences marketing nécessitent souvent des formats d"emballage distincts. Les sacs à soufflet nécessitent des pinces mécaniques pour pousser les côtés vers l"intérieur avant de les sceller. Les sacs à fond bloc nécessitent un mécanisme d’assemblage à fond plat pour façonner la base. Les sacs à quatre joints présentent la plus grande complexité. Ils nécessitent des tubes de formage hautement spécialisés et quatre ensembles d’étanchéité verticaux distincts. Vous devez reconnaître les modifications d"outils requises pour basculer entre ces formats. Passer d"un sac coussiné à un sac à quatre joints nécessite un temps de changement et un réglage mécanique importants.
Cadre d"évaluation : spécifications techniques clés à comparer
La sélection du bon équipement nécessite une matrice d’acheteurs stricte en bas de l’entonnoir. Vous devez évaluer de manière critique les fiches techniques des fournisseurs. Les brochures marketing mettent souvent en avant les vitesses théoriques maximales. Vous devez vous concentrer sur les réalités opérationnelles et sur des normes d’ingénierie robustes.
Débit (BPM) par rapport au OEE réel
Nous mettons fortement en garde contre les achats uniquement basés sur la vitesse maximale annoncée. Un fournisseur pourrait prétendre qu"une machine fonctionne à 120 sacs par minute (BPM). Cependant, votre vitesse de production réelle dépend de la physique. Le temps de dépôt du produit constitue la limite de vitesse ultime. Une collation légère et aérée met plus de temps à tomber à travers le tube qu"une attache en métal lourd. De plus, le scellement de films barrières plus épais nécessite des temps de séjour plus longs. Vous ne pouvez pas précipiter le transfert de chaleur. La vitesse de production réelle nécessite d"équilibrer le cycle de la machine avec le comportement du produit. Concentrez-vous sur l’efficacité globale de votre équipement (OEE) plutôt que sur des mesures vaniteuses.
Agilité de transition
Les installations de production modernes utilisent rarement un seul SKU toute l’année. Vous modifierez fréquemment la largeur des sacs, les types de films et le poids des produits. L’agilité du changement a un impact direct sur votre disponibilité quotidienne. Considérez les capacités de changement sans outil comme une fonctionnalité obligatoire. Les opérateurs ne devraient pas avoir besoin de clés pour échanger un tube de formage. De plus, le panneau de commande doit comporter des interfaces homme-machine (IHM) permettant de sauvegarder les recettes. Une bonne IHM stocke des centaines de recettes de produits prédéfinies. Lorsque les opérateurs sélectionnent une recette, la machine ajuste automatiquement les températures des mâchoires, les vitesses des courroies de traction et les délais de remplissage.
Conformité et qualité de construction
Les environnements industriels détruisent les équipements fragiles. Vous devez examiner les cotes de qualité de construction et de conformité environnementale. Les constructions standard en acier peint conviennent parfaitement à la quincaillerie sèche ou aux emballages secondaires. Cependant, les applications de qualité alimentaire, laitière ou pharmaceutique exigent une construction en acier inoxydable. Vous devez évaluer soigneusement les notes de lavage. Les indices IP65 conviennent aux jets d"eau à basse pression. Les indices IP69K résistent aux lavages chimiques rigoureux, à haute température et haute pression. Si votre équipe d’assainissement utilise des protocoles de nettoyage agressifs, une machine inadéquate subira des pannes électriques catastrophiques.
Composants propriétaires ou disponibles dans le commerce
Les acheteurs négligent souvent l’architecture du contrôle interne. Évaluez le risque à long terme des machines construites avec des contrôleurs logiques programmables (PLC) propriétaires. Certains fabricants utilisent des tableaux de commande sur mesure pour réduire le prix initial de la vignette. Cinq ans plus tard, remplacer une carte propriétaire grillée devient impossible. Votre ligne reste inactive pendant des semaines en attendant des expéditions à l"étranger. Nous conseillons des composants exigeants du marché libre. Spécifiez les normes industrielles mondiales comme Allen-Bradley, Siemens ou Omron. Vous pouvez vous procurer ces pièces de rechange auprès de distributeurs locaux le même jour.
Risques de mise en œuvre et considérations de déploiement
Les fournisseurs minimisent souvent les complexités de l’installation physique. Prouver l’expérience de mise en œuvre nécessite de mettre en évidence les points de friction courants. Une machine verticale de remplissage et de scellage fait office de plaque tournante centrale de votre ligne d'emballage. Son installation nécessite une préparation rigoureuse des installations et un personnel qualifié.
Contraintes des installations
Les conditions physiques préalables font souvent dérailler les installations avant qu’elles ne démarrent. Vous devez détailler précisément les contraintes de vos installations.
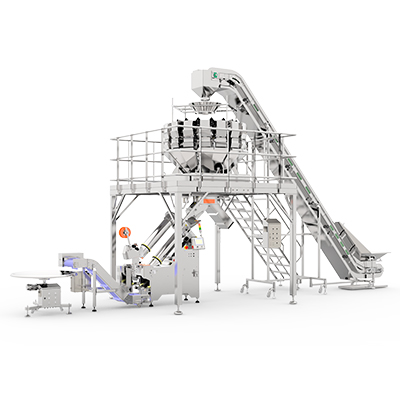
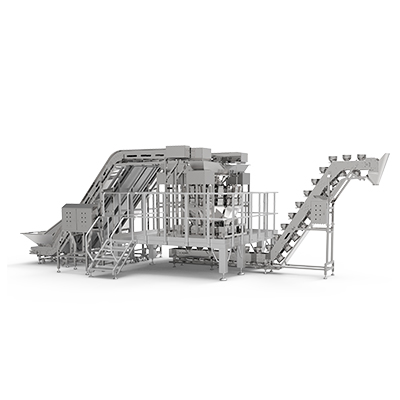
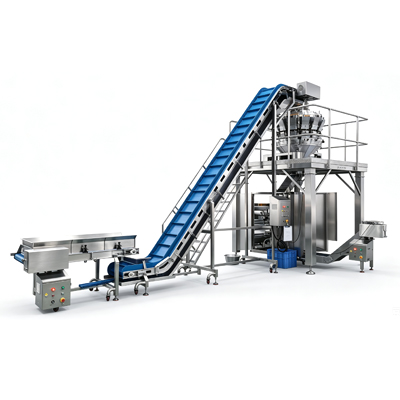
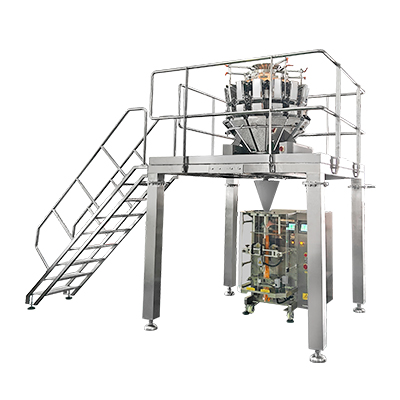
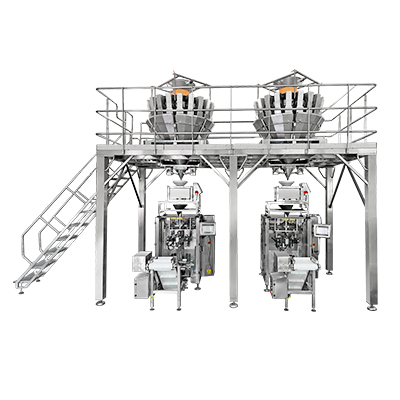
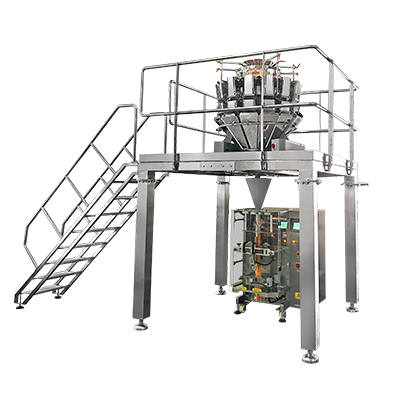
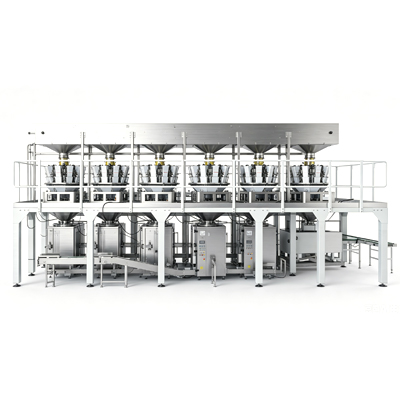
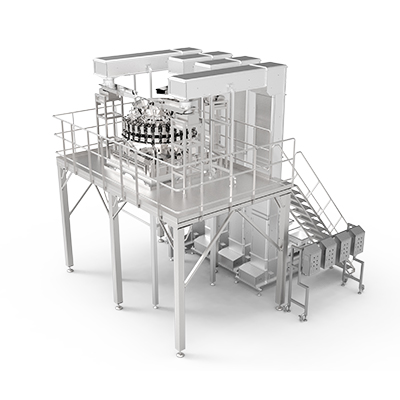
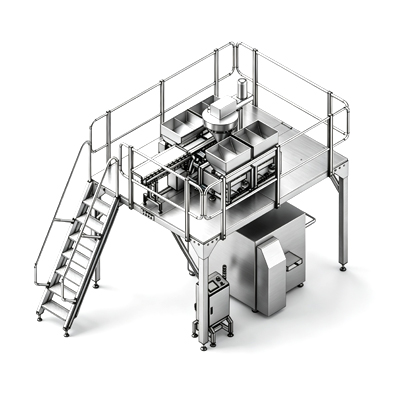
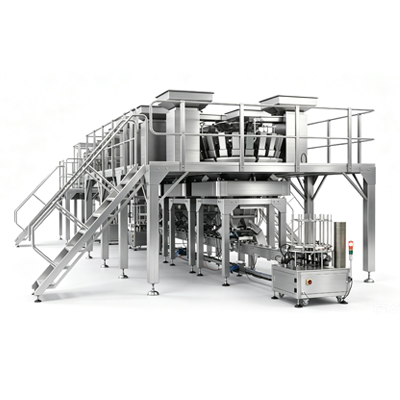
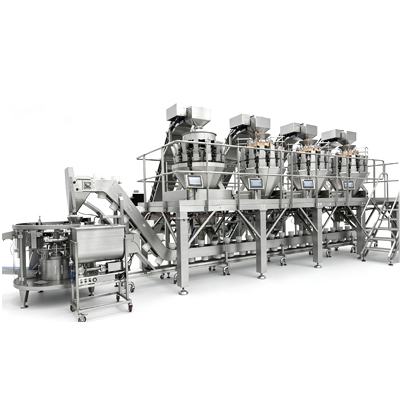
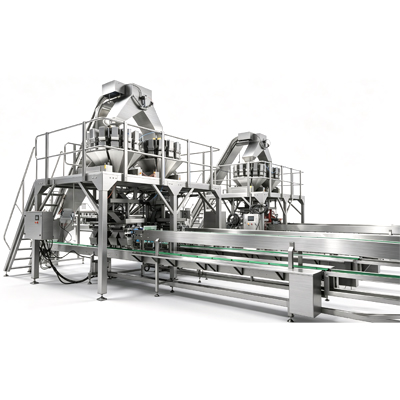
Dégagement vertical : les peseuses multi-têtes sont placées directement au-dessus de la machine à ensacher. La peseuse repose généralement sur une lourde mezzanine en acier. L’ensemble de cette pile verticale dépasse facilement 14 pieds de hauteur. Vous devez vérifier l’espace libre au plafond et l’emplacement des conduits aériens.
Capacités de charge au sol : Le poids dynamique combiné de la machine, de la structure mezzanine et de l'équipement de dosage crée des charges ponctuelles massives sur votre sol en béton. Vérifiez que l’épaisseur de votre dalle peut supporter cet équipement industriel en toute sécurité.
Air comprimé constant : les vérins pneumatiques entraînent de nombreuses actions auxiliaires sur ces machines. Ils nécessitent de l’air comprimé propre, sec et très homogène. Si votre installation subit des baisses soudaines de PSI lorsque d'autres machines s'activent, vos mâchoires de scellage ne se fermeront pas complètement.
Courbes de formation des opérateurs
Vous devez reconnaître activement le manque de compétences des opérateurs. Les équipements plus anciens et à entraînement mécanique permettaient aux opérateurs de résoudre les problèmes avec de simples clés et des courroies de distribution physiques. Faire fonctionner une machine moderne à servomoteur nécessite des compétences techniques distinctes en matière de dépannage. Il ne s’agit pas simplement d’appuyer sur un bouton. Les opérateurs doivent naviguer sur des écrans IHM complexes, ajuster les décalages de synchronisation numériques en millisecondes et comprendre les boucles de température PID. Vous devez investir massivement dans des programmes de formation dirigés par les fournisseurs pendant la phase d"installation.
Intégration avec les lignes existantes
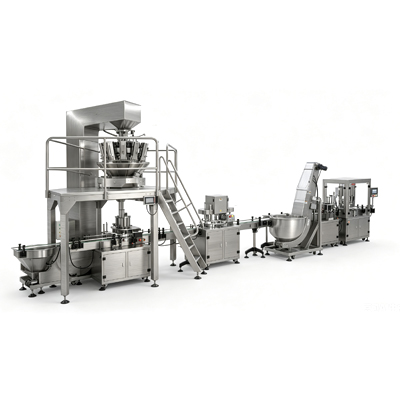
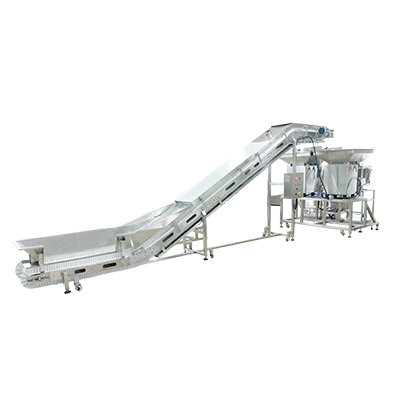
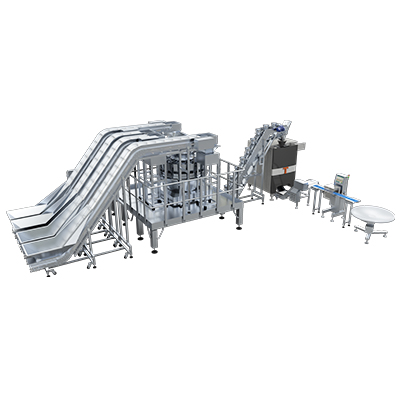
Le processus d’emballage ne s’arrête pas lorsque le sac tombe. Vous devez aborder les complexités liées au lien entre la sortie de la machine et les systèmes en aval. Un convoyeur à emporter récupère le sac fini. Il transporte ensuite le sac vers une trieuse pondérale dynamique. La trieuse pondérale rejette les sacs sur-remplis ou sous-remplis. Ensuite, le sac passe par un détecteur de métaux ou un système d"inspection aux rayons X. Enfin, il atteint l"encaisseuse automatisée. Toutes ces machines distinctes doivent communiquer de manière transparente. Si l"encaisseuse se bloque, elle doit envoyer instantanément un signal d"arrêt numérique en amont à l"ensacheuse. L"intégration complexe du réseau évite les accumulations massives et la destruction des produits.
Conclusion
L’achat d’un équipement d’ensachage vertical automatisé représente un investissement d’infrastructure important, et non un simple achat de produit autonome. Vous devez faire correspondre des spécifications mécaniques précises aux comportements uniques de vos produits et aux contraintes de vos installations. Donnez toujours la priorité à une qualité de construction robuste et à des composants de contrôle accessibles et non propriétaires pour garantir la stabilité opérationnelle à long terme.
Nous conseillons fortement aux acheteurs d"exiger un protocole complet de tests d"acceptation en usine (FAT). Vous devez expédier votre produit réel et votre film d"emballage réel au site du fournisseur. Ne signez jamais la livraison de l"équipement avant d"avoir vu la machine exécuter vos SKU spécifiques aux vitesses promises. Prenez des mesures immédiates en téléchargeant un modèle de comparaison rigoureux des fiches techniques ou contactez des équipes commerciales d"ingénierie spécialisées pour effectuer un audit approfondi de vos installations avant de rédiger votre bon de commande.
FAQ
Q : Quelle est la durée de vie moyenne d’une machine de scellage-remplissage verticale ?
R : Ces machines durent généralement de 10 à 15 ans dans des environnements industriels exigeants. Atteindre cette durée de vie nécessite le respect rigoureux des calendriers de maintenance préventive. Vous devez également vous assurer que l"équipement utilise des pièces de rechange non exclusives et facilement accessibles, comme les marques mondiales d"automates.
Q : Quelle quantité de déchets de film est normale lors des changements de VFFS ?
R : Les déchets de film de base acceptables restent généralement inférieurs à 1 à 2 %. Les équipements modernes réduisent considérablement les pertes matérielles. Des fonctionnalités telles que l"épissage automatique des films, des capteurs de suivi optique précis et des réglages de tension basés sur des recettes empêchent un ruissellement à grande échelle lors des changements de rouleaux.
Q : Une machine VFFS peut-elle traiter à la fois des films en papier et en plastique ?
R : Oui, mais cela nécessite des configurations mécaniques distinctes. Les films en papier laminé nécessitent des mâchoires de thermoscellage constantes. Les films plastiques monocouches nécessitent une technologie de scellage par impulsion. La commutation entre eux nécessite des ajustements importants du contrôle de la température et des changements de configuration des mâchoires, ce qui complique les changements rapides.
Q : Quelle est la différence entre les VFFS à mouvement continu et intermittent ?
R : Les machines à mouvement intermittent arrêtent brièvement le film pendant que les mâchoires horizontales se ferment et scellent le sac. Ils gèrent parfaitement les vitesses standard. Les machines à mouvement continu maintiennent le film en mouvement constant tandis que les mâchoires de scellage descendent avec le film, permettant une production ultra-rapide.
L'ensachage automatisé en filet prolonge la durée de conservation des produits en fournissant un flux d'air vital. La mise à niveau de votre ligne réduit les coûts de main-d'œuvre, met fin aux cadeaux publicitaires et maximise la production quotidienne.
Les remplisseuses de poudre à poussière contrôlée utilisent une extraction sous vide et des vis sans fin servocommandées pour emballer les matériaux fins. Ces systèmes automatisés évitent le gaspillage, garantissent la sécurité et maximisent le retour sur investissement.
Les machines d'emballage horizontales utilisent un mouvement latéral pour emballer en toute sécurité des solides, des poudres et des liquides. Ces systèmes garantissent des joints étanches, réduisent les coûts de main-d'œuvre et maximisent votre retour sur investissement.
Il s'agit d'une entreprise de haute technologie spécialisée dans la R&D, la conception et la fabrication indépendante d'équipements d'emballage, de convoyage, de détection de poids, de pesage et de remplissage.